Mối hàn PPR làm đúng có thể bền cùng ngôi nhà. Mối hàn làm vội thì thường không rò ngay mà rò sau vài tháng, khi tường đã trát và gạch đã ốp — lúc đó sửa một mối hàn là đục cả mảng tường.
Học xong bài này, bạn sẽ làm được:
- Giải thích vì sao mối hàn lồng chắc và ba yếu tố quyết định: nhiệt độ, thời gian, độ sâu.
- Hàn PPR Ø20–Ø63 theo quy trình 7 bước, tra đúng thời gian gia nhiệt và độ sâu hàn.
- Tính chiều dài cắt ống giữa hai phụ kiện, theo cả cách đo miệng – miệng lẫn tâm – tâm.
- Nhìn vành nhựa tràn để phân biệt mối hàn đạt và 6 lỗi gây rò; dán ống uPVC thoát nước kín, không đọng keo.
Nguyên lý của mối hàn nhiệt
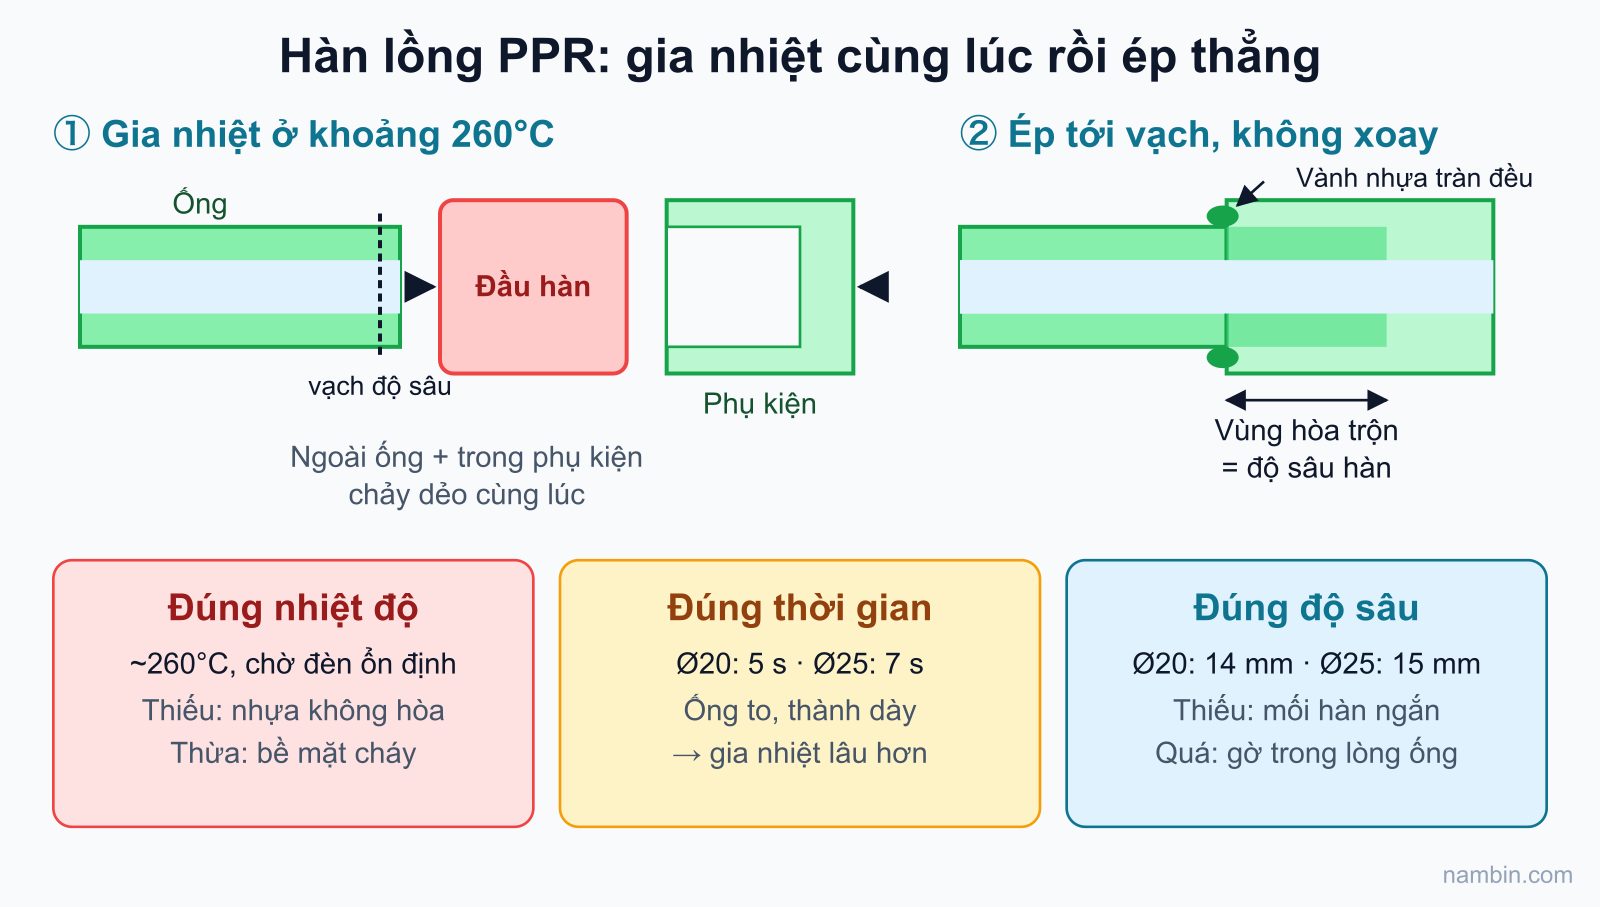
Máy hàn nung nóng đồng thời mặt ngoài đầu ống và mặt trong phụ kiện tới trạng thái dẻo chảy (khoảng 260°C). Khi ép vào nhau, hai lớp nhựa hòa thành một khối. Muốn mối hàn chắc, cần đủ ba yếu tố: đúng nhiệt độ, đúng thời gian, đúng độ sâu. Thiếu nhiệt thì nhựa không hòa vào nhau; thừa nhiệt thì nhựa chảy quá nhiều, thu hẹp lòng ống.
Vì sao lại là "hàn lồng" (hàn đối lồng)
Kiểu hàn dùng cho PPR trong nhà dân gọi là hàn lồng: đầu ống cắm vào lòng phụ kiện. Đường kính ngoài của ống hơi lớn hơn đường kính trong của phụ kiện một chút, nên khi cả hai đã mềm, ép vào sẽ tạo độ dôi — nhựa bị nén chặt, các phân tử hai bên đan vào nhau. Đó là lý do mối hàn đúng còn chắc hơn cả thân ống, và cũng là lý do khi ép bạn thấy phải dùng lực, không trơn tuột vào.
Ba yếu tố liên quan với nhau thế nào
- Nhiệt độ quyết định nhựa có đạt trạng thái dẻo chảy hay không. Đầu hàn quá nguội (máy chưa đủ thời gian làm nóng, điện yếu) thì gia nhiệt bao lâu cũng chỉ mềm bề mặt.
- Thời gian quyết định lớp nhựa chảy dày bao nhiêu. Ống càng to, thành càng dày, cần càng lâu.
- Độ sâu quyết định diện tích hòa trộn. Ép thiếu thì mối hàn ngắn; ép quá thì nhựa dồn vào lòng ống tạo gờ.
Mối hàn tốt nhìn từ bên ngoài
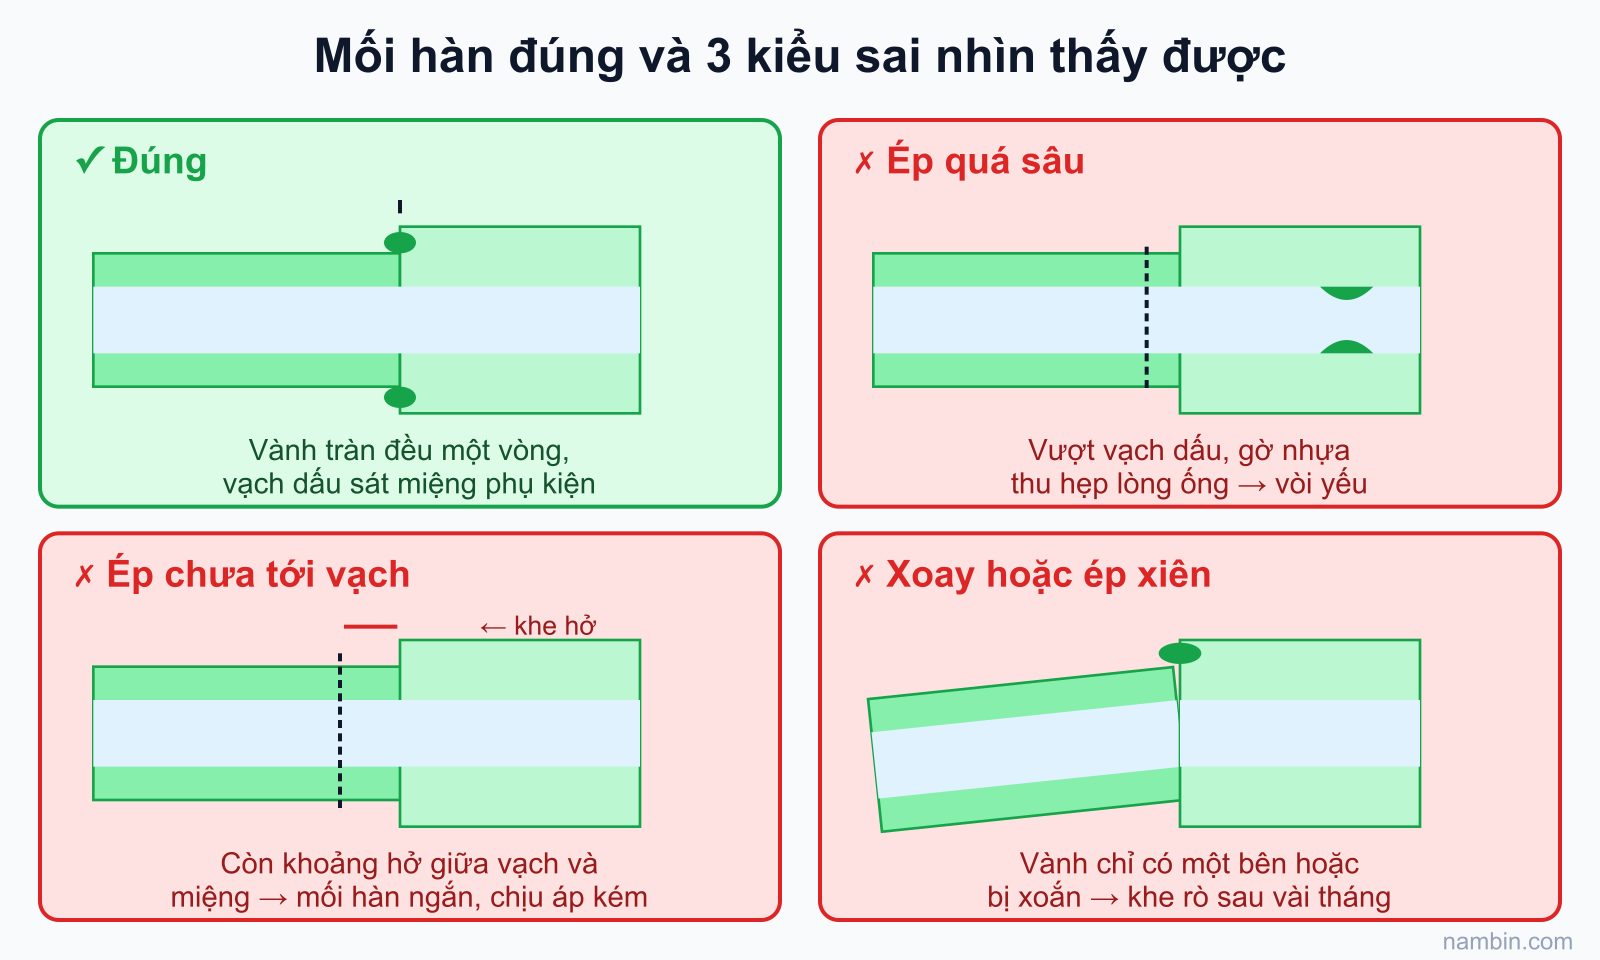
Sau khi ép, quanh miệng phụ kiện sẽ có một vành nhựa tràn đều, liền một vòng, không đứt đoạn. Không có vành hoặc vành chỉ có một bên thường là dấu hiệu thiếu nhiệt, thiếu độ sâu hoặc ống bị xiên. Vành quá to, nhựa nhão chảy xệ thường là quá nhiệt hoặc gia nhiệt quá lâu.
Chuẩn bị dụng cụ và máy hàn
Dụng cụ cần có
- Máy hàn đã lắp đúng cặp đầu hàn cho cỡ ống, bật trước 10–15 phút để đạt nhiệt ổn định (đèn báo chuyển trạng thái).
- Kéo cắt ống sắc, thước, bút đánh dấu.
- Khăn sạch, khô để lau đầu ống và đầu hàn.
- Đầu hàn sạch, lớp chống dính không bong tróc.
- Giá đỡ máy hàn, găng tay chống nhiệt; với ống từ 40 mm trở lên nên có người phụ hoặc bàn hàn kẹp ống.
Lắp đầu hàn và kiểm tra nhiệt
Lắp cặp đầu hàn (một đầu đực cho phụ kiện, một đầu cái cho ống) khi máy còn nguội, siết bằng lục giác đi kèm cho đầu hàn áp sát mặt nhiệt. Đầu hàn lỏng sẽ nóng không đều. Máy có núm chỉnh nhiệt thì đặt khoảng 260°C. Nếu có nhiệt kế đo bề mặt, kiểm tra thực tế ở đầu hàn; nhiều máy hiển thị đúng nhưng đầu hàn cũ, bám bẩn lại không đủ nhiệt.
Nguồn điện cho máy hàn
Máy hàn PPR phổ biến có công suất vài trăm đến khoảng 2000 W tùy cỡ ống. Dây nối dài quá mảnh hoặc quá dài làm sụt áp, đầu hàn không đạt nhiệt dù đèn báo vẫn sáng. Dùng ổ cắm có aptomat chống giật, dây nối đủ tiết diện, cuộn dây được trải ra hết để không nóng.
Quy trình 7 bước
Bảy bước dưới đây áp dụng cho mọi mối hàn lồng, từ măng sông Ø20 tới tê Ø63. Khác nhau giữa các cỡ ống chỉ là con số thời gian và độ sâu tra ở bảng phía sau.
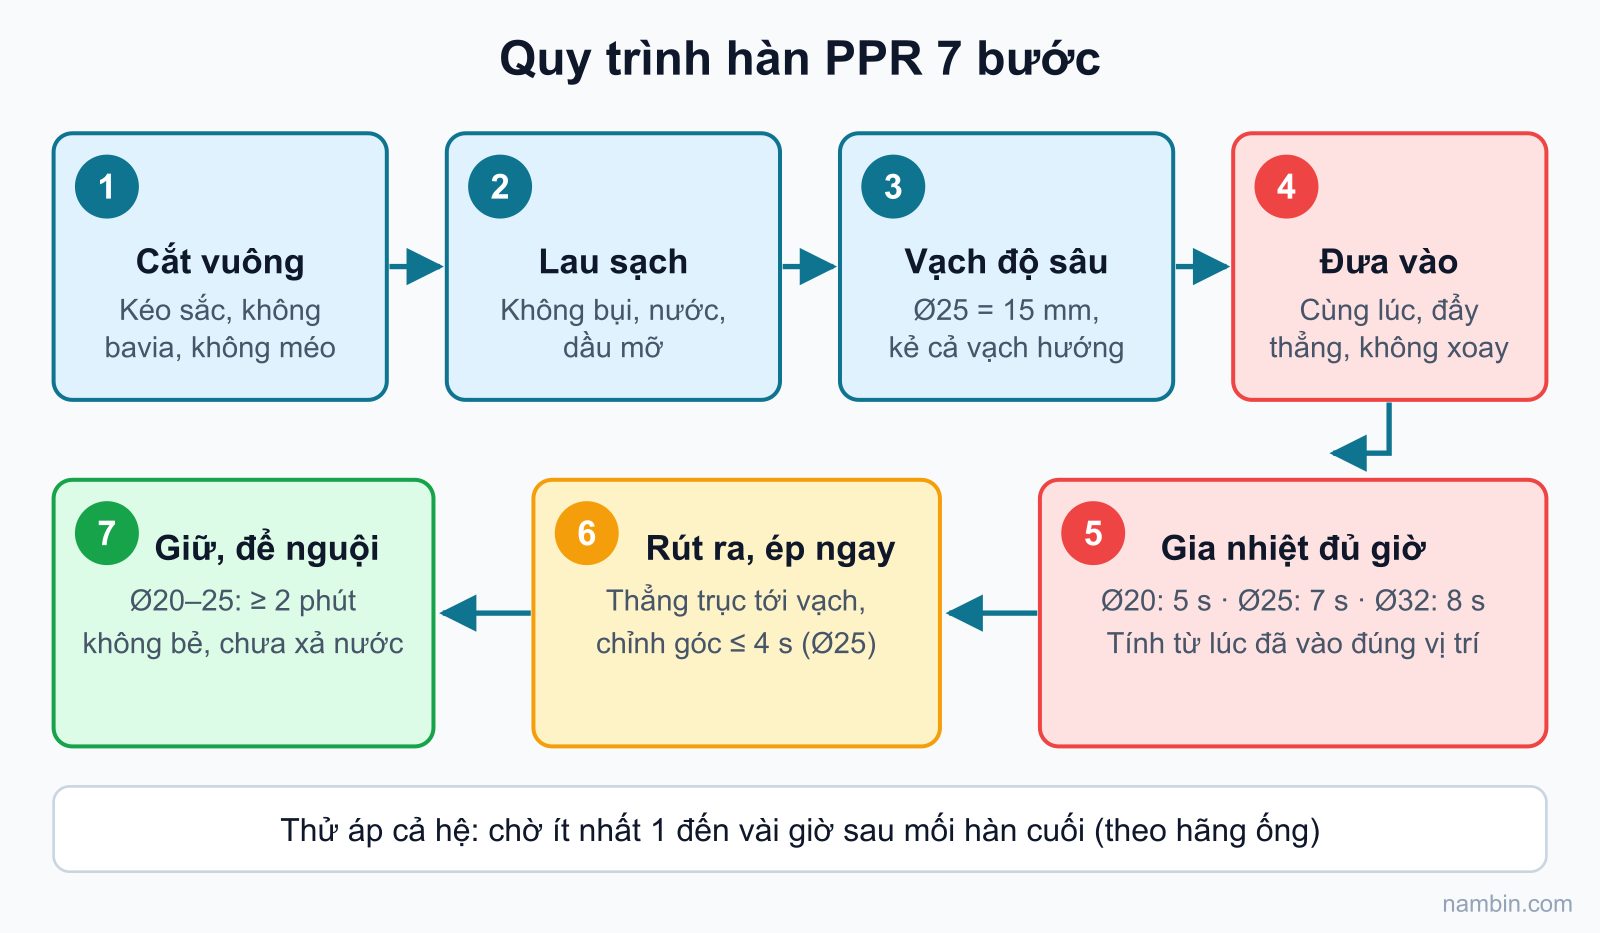
- Cắt ống vuông góc bằng kéo chuyên dụng, không để bavia. Mặt cắt xiên làm mối hàn thiếu độ sâu ở một bên.
- Lau sạch đầu ống và lòng phụ kiện, không dính bụi, nước, dầu mỡ.
- Đánh dấu độ sâu hàn trên ống, bằng chiều sâu lòng phụ kiện (xem cột độ sâu trong bảng bên dưới).
- Đưa ống và phụ kiện vào đầu hàn cùng lúc, đẩy thẳng, không xoay. Ống vào tới vạch dấu, phụ kiện vào hết đầu hàn.
- Giữ đủ thời gian gia nhiệt theo bảng bên dưới. Thời gian tính từ lúc ống và phụ kiện đã vào đúng vị trí, không tính lúc đang đẩy.
- Rút ra và ép ngay ống vào phụ kiện tới vạch dấu, thẳng trục, không xoay. Có thể chỉnh nhẹ góc trong vài giây đầu.
- Giữ cố định rồi để nguội, không bẻ, không cho nước chảy qua trước khi mối hàn nguội hẳn.
Mẹo cắt và đánh dấu
Kéo cắt ống nên bóp dứt khoát trong một lần, xoay nhẹ ống nếu kéo bị kẹt. Kéo cùn sẽ ép bẹp ống thành hình bầu dục — đầu ống méo không vào đều đầu hàn. Khi cắt xong, nhìn mặt cắt: phải tròn, phẳng, vuông góc. Vạch dấu độ sâu nên kẻ thành một vòng quanh ống hoặc ít nhất hai vạch đối diện, để khi ép bạn thấy được cả hai phía.
Thao tác khi ép
Rút ống và phụ kiện ra khỏi máy cùng lúc, nhanh nhưng không giật. Ép thẳng một hơi tới vạch, không ép rồi rút ra ép lại. Với co và tê, xác định trước hướng của nhánh (vẽ một vạch dọc trên ống và trên phụ kiện làm dấu canh), vì sau khi ép bạn chỉ còn vài giây để chỉnh góc rất nhỏ, không được xoay.
Thứ tự hàn một cụm
Ở chỗ hẹp như trong hộp kỹ thuật, sát trần, sát góc tường, hãy hàn trước thành cụm trên mặt sàn (ví dụ: tê + hai đoạn ống ngắn + co), để nguội, rồi mới đưa lên và hàn mối cuối ở vị trí dễ thao tác. Đừng cố đưa máy hàn vào khe hẹp — mối hàn khó đạt độ thẳng và dễ bỏng tay.
Bảng thời gian hàn tham khảo
Thời gian thực tế có thể khác theo hãng ống và nhiệt độ môi trường; hãy ưu tiên hướng dẫn của nhà sản xuất. Khi trời lạnh hoặc có gió, cần tăng nhẹ thời gian gia nhiệt. Cột "thời gian chỉnh" là khoảng thời gian tối đa sau khi ép mà bạn còn có thể chỉnh nhẹ góc; quá thời gian này tuyệt đối không động vào mối hàn.
| Đường kính ống | Độ sâu hàn (mm) | Gia nhiệt (giây) | Thời gian chỉnh (giây) | Để nguội (phút) |
|---|---|---|---|---|
| 20 mm | 14 | 5 | 4 | 2 |
| 25 mm | 15 | 7 | 4 | 2 |
| 32 mm | 16,5 | 8 | 6 | 4 |
| 40 mm | 18 | 12 | 6 | 4 |
| 50 mm | 20 | 18 | 6 | 4 |
| 63 mm | 24 | 24 | 8 | 6 |
Lưu ý: "để nguội" trong bảng là thời gian tối thiểu trước khi được tác động lực lên mối hàn (uốn, lắp tiếp). Trước khi thử áp lực cả hệ thống, nên chờ lâu hơn — thông thường thợ để ít nhất một đến vài giờ sau mối hàn cuối cùng, hoặc theo hướng dẫn của hãng ống.
Ví dụ làm mẫu: tính chiều dài cắt ống giữa hai phụ kiện
Tình huống: bạn đi nhánh nước lạnh PPR 25 mm trong phòng tắm nhà ống, cần nối từ một tê trên ống nhánh tới một co 90° chờ lên vòi sen. Đo khoảng cách giữa hai miệng phụ kiện (mép ngoài miệng tê tới mép ngoài miệng co) được 470 mm.
Bước 1: cộng độ sâu hàn hai đầu
Ống phải cắm vào mỗi phụ kiện một đoạn bằng độ sâu hàn. Với ống 25 mm, độ sâu khoảng 15 mm:
Chiều dài cắt = 470 + 2 × 15 = 500 mm
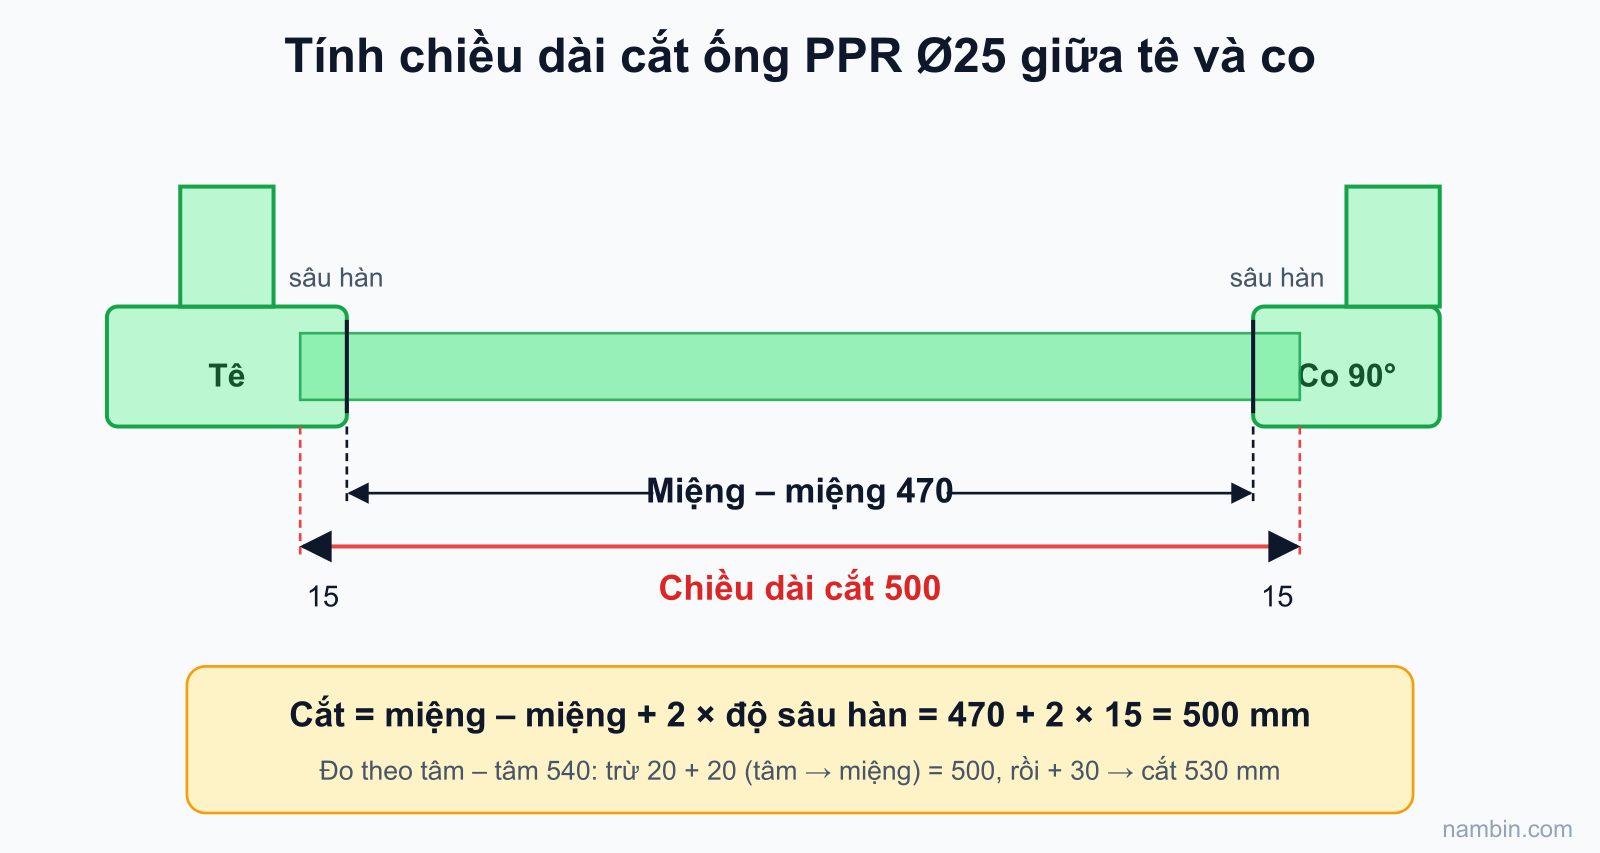
Bước 2: nếu bạn đo theo tâm phụ kiện
Trên bản vẽ thường ghi khoảng cách tâm – tâm. Khi đó cần biết khoảng cách từ tâm phụ kiện tới miệng của nó (đo trực tiếp trên phụ kiện thật, vì mỗi hãng một khác). Giả sử tâm – tâm là 540 mm, từ tâm tê tới miệng tê là 20 mm, từ tâm co tới miệng co là 20 mm: khoảng cách miệng – miệng là 540 − 20 − 20 = 500 mm, chiều dài cắt là 500 + 30 = 530 mm.
Bước 3: kiểm tra trước khi hàn
Cắm khô ống vào hai phụ kiện (ống nguội chỉ vào được một chút vì có độ dôi) để kiểm tra hướng và vị trí. Đánh dấu vạch độ sâu 15 mm ở hai đầu ống. Sau khi hàn, đo lại tâm – tâm: sai lệch vài milimét là chấp nhận được với ống âm tường; nếu sai cả centimét, thường do ép quá hoặc thiếu vạch, cần xem lại thao tác.
Thói quen tốt: với tuyến dài nhiều phụ kiện, lập bảng ghi từng đoạn (vị trí, khoảng cách đo, chiều dài cắt) trước khi cắt. Cắt thiếu là phải bỏ cả đoạn ống và thêm một măng sông — vừa tốn vật tư vừa thêm một mối hàn có nguy cơ rò.
6 lỗi làm mối hàn rò
Mỗi lỗi dưới đây kèm dấu hiệu để bạn nhận ra và cách tránh. Khi đã nghi ngờ một mối hàn, cách sửa duy nhất đáng tin là cắt bỏ mối hàn đó và hàn lại bằng phụ kiện mới — không hàn đắp, không khò lửa, không quấn keo bên ngoài.
Lỗi do thao tác
- Xoay ống khi ép: phá vỡ lớp nhựa đang hòa vào nhau, tạo khe rò. Dấu hiệu: vành nhựa tràn bị xoắn, không đều. Cách tránh: kẻ vạch canh hướng trước khi hàn.
- Ép quá sâu: nhựa dồn vào lòng ống tạo gờ, làm giảm lưu lượng, có thể gây tắc ở ống nhỏ. Dấu hiệu: ống vượt qua vạch dấu, vòi cuối tuyến yếu bất thường.
- Ép chưa tới vạch: mối hàn ngắn, chịu áp kém. Dấu hiệu: còn thấy khoảng hở giữa vạch dấu và miệng phụ kiện.
Lỗi do vật tư và môi trường
- Đầu hàn bẩn: nhựa cháy bám lại làm mối hàn không đều. Lau đầu hàn khi còn nóng bằng khăn vải khô (cẩn thận bỏng).
- Hàn khi ống ướt: nước bốc hơi tạo bọt khí trong mối hàn. Khi sửa đường ống cũ còn nước, phải xả hết, để ráo hoặc bịt tạm phía trên bằng giấy, bánh mì mềm thấm nước (sẽ tan khi xả) rồi mới hàn.
- Chưa đủ nhiệt đã hàn: bật máy xong làm ngay. Luôn chờ đèn báo ổn định.
Lỗi ít gặp nhưng khó chịu
Dùng phụ kiện và ống của hai hãng có dung sai khác nhau làm độ dôi quá lỏng hoặc quá chặt; gia nhiệt quá lâu làm phụ kiện mỏng (như măng sông 20 mm) bị biến dạng, méo miệng. Khi gặp vật tư lạ, hàn thử một mối trên đoạn thừa rồi cắt dọc kiểm tra trước khi làm thật.
An toàn: Đầu hàn ở khoảng 260°C. Đặt máy trên giá đỡ chắc chắn, rút điện khi rời khỏi chỗ làm, không để trẻ em lại gần. Khi hàn trên cao hoặc trong không gian hẹp, cần có người hỗ trợ giữ ống. Không để dây điện chạm vào đầu hàn, không hàn khi chân đứng trong nước. Bỏng do đầu hàn: làm mát ngay bằng nước sạch chảy nhẹ khoảng 15–20 phút, không bôi kem đánh răng, mỡ; vết bỏng rộng hoặc phồng nhiều cần đến cơ sở y tế.
Dán ống uPVC cho đường thoát
Trên công trình, cùng một ngày bạn vừa hàn đường cấp PPR vừa dán đường thoát uPVC. Hai kỹ năng giống nhau ở chỗ cần cắt vuông, làm sạch, vạch dấu; khác nhau ở chỗ uPVC "hàn" bằng dung môi trong keo chứ không bằng nhiệt.
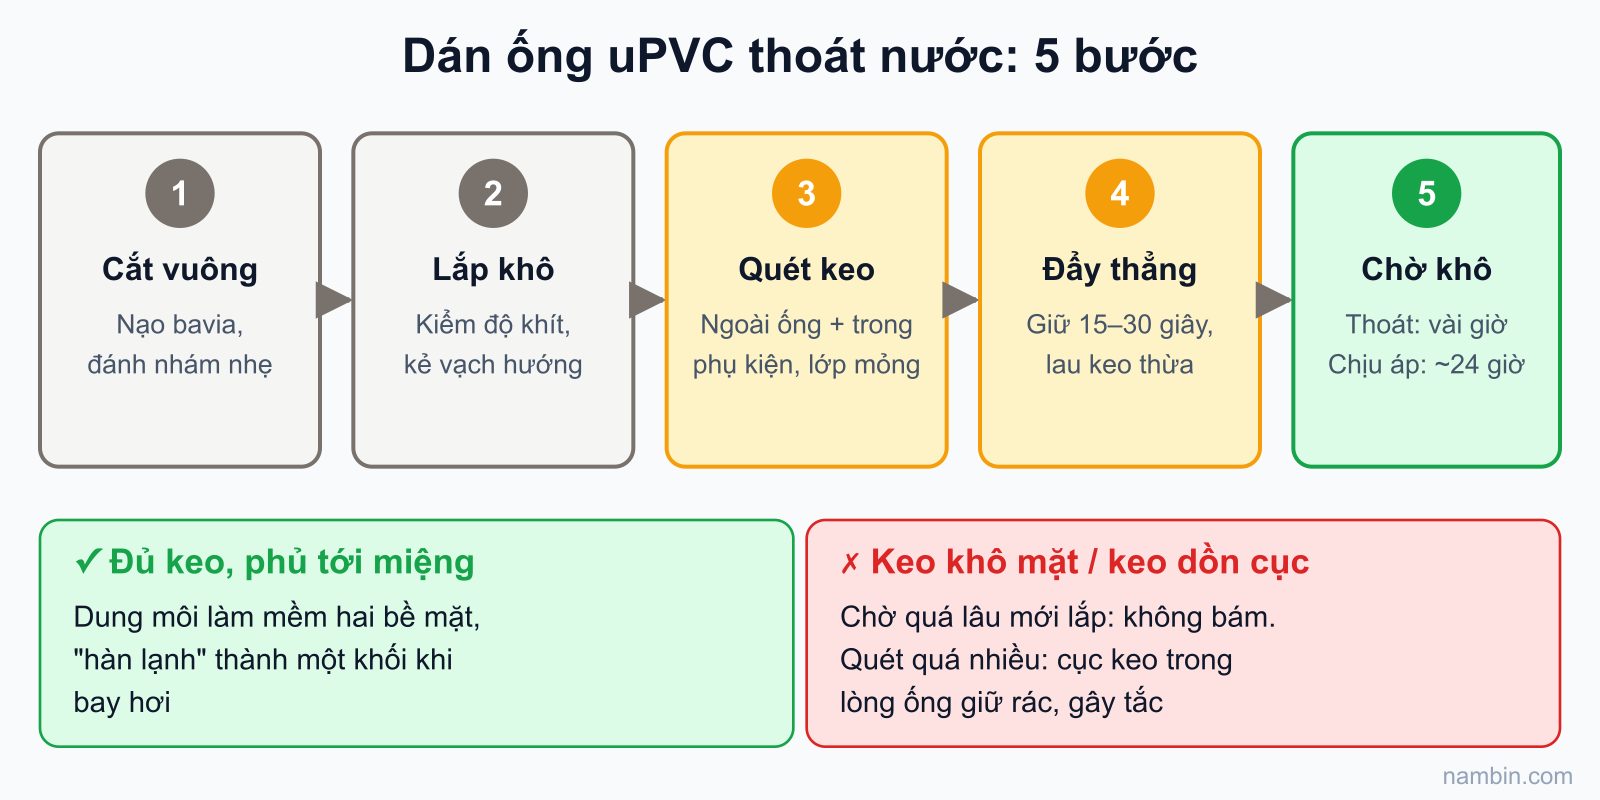
Quy trình dán
- Cắt vuông, làm sạch bavia, đánh nhám nhẹ đầu ống và lòng phụ kiện.
- Thử lắp khô để kiểm tra độ khít và hướng; kẻ vạch canh hướng và vạch độ sâu.
- Quét keo đều mặt ngoài đầu ống và lòng phụ kiện, quét dọc theo trục, lớp mỏng và phủ kín.
- Đẩy thẳng vào hết, giữ khoảng 15–30 giây, lau keo thừa.
- Chờ keo khô theo hướng dẫn của nhà sản xuất trước khi xả nước.
Vì sao phải đánh nhám và đủ keo
Keo dán uPVC không giống keo dán thông thường: dung môi trong keo làm mềm bề mặt nhựa, hai mặt "hàn lạnh" vào nhau khi dung môi bay hơi. Đánh nhám bỏ lớp bóng và dầu bề mặt để dung môi ăn đều. Quét thiếu keo sẽ có khe rỗng, quét quá nhiều keo dồn vào trong lòng ống tạo cục, đọng rác gây tắc.
Lưu ý thời gian và thời tiết
Từ lúc quét keo tới lúc lắp phải nhanh, chỉ vài chục giây — keo khô mặt trước khi lắp sẽ không bám. Trời nắng nóng, có gió, keo bay hơi nhanh hơn. Ống thoát không chịu áp thường xả nước thử được sau vài giờ; đường uPVC chịu áp (cấp nước lạnh) cần chờ lâu hơn, thường khoảng 24 giờ trước khi thử áp — luôn kiểm tra hướng dẫn in trên hộp keo.
Cảnh báo hóa chất: Keo dán uPVC chứa dung môi dễ cháy, hơi độc. Làm việc nơi thông thoáng, không hút thuốc hay hàn PPR ngay cạnh hộp keo đang mở, đậy nắp sau mỗi lần dùng, đeo găng tay và tránh dính vào mắt.
Kiểm tra và nghiệm thu mối nối
Kiểm tra bằng mắt
- Vành nhựa tràn đều quanh mỗi mối hàn PPR, ống thẳng trục với phụ kiện.
- Vạch độ sâu sát miệng phụ kiện, không còn khoảng hở, không vượt quá.
- Mối dán uPVC có keo phủ đều tới miệng, không có khe.
Kiểm tra bằng thử áp và thử nước
Đường cấp PPR phải được thử áp lực bằng bơm và đồng hồ trước khi trát tường — chi tiết quy trình, áp lực thử và cách đọc kết quả nằm ở bài tiếp theo trong lộ trình. Đường thoát uPVC thì bịt đầu, đổ nước kiểm tra chảy thông và quan sát rỉ ở từng mối dán.
Câu hỏi thường gặp
Máy hàn có cần đặt đúng 260°C không, để cao hơn cho nhanh được không?
Không nên. Nhiệt cao hơn làm bề mặt nhựa cháy, biến chất trong khi lớp bên trong chưa kịp chảy; mối hàn trông đẹp nhưng không bền. Giữ khoảng 260°C và chỉnh thời gian theo cỡ ống.
Lỡ ép lệch một chút, có rút ra hàn lại được không?
Không. Đã ép là coi như xong mối hàn đó. Nếu lệch nhiều, cắt bỏ cả phụ kiện kèm một đoạn ống ngắn và làm lại. Rút ra ép lại tạo lớp nhựa nguội lẫn vào giữa, rất dễ rò.
Ống PPR bị nứt một lỗ nhỏ do khoan trúng, có vá được không?
Có bộ đầu vá chuyên dụng cho lỗ nhỏ, nhưng cách chắc chắn nhất với thợ mới là cắt bỏ đoạn hỏng và nối lại bằng hai măng sông hoặc một rắc co sửa chữa (chỉ khi vị trí đó để lộ được). Đánh dấu vị trí ống trên tường trước khi khoan để tránh lặp lại.
Ống PPR nhiều lớp có lõi nhôm hàn có khác không?
Có. Phải dùng dao gọt chuyên dụng bóc lớp nhựa ngoài và lớp nhôm ở đoạn bằng độ sâu hàn trước khi gia nhiệt; nếu không, nhôm ngăn hai lớp nhựa hòa vào nhau. Ống gia cường sợi thủy tinh thì hàn như ống thường.
Hàn PPR khi trời mưa, độ ẩm cao có sao không?
Độ ẩm không khí không phải vấn đề lớn, nhưng nước đọng trên ống, trong phụ kiện và gió lạnh thì có. Che chắn chỗ hàn, lau khô ống, tăng nhẹ thời gian gia nhiệt khi có gió.
Bài tập thực hành
Nội dung luyện tập
- Hàn 10 mối nối ống 20 mm và 25 mm (măng sông, co, tê) trên đoạn ống thừa.
- Cắt dọc 2 mối hàn để quan sát: mối tốt có lớp nhựa hòa đồng đều, không có khe hay bọt khí.
- Ghi lại thời gian bạn dùng cho từng cỡ ống và so sánh với bảng.
- Làm một khung tập: từ một tê, đi hai nhánh tới hai co cách nhau theo kích thước cho trước (ví dụ tâm – tâm 400 mm và 600 mm), tự tính chiều dài cắt rồi hàn.
- Dán một cụm thoát uPVC 60 gồm chếch, lơi 45° và ống kiểm tra; đổ nước thử.
Tiêu chí tự đánh giá
- Ít nhất 9/10 mối hàn có vành nhựa đều, đúng vạch, thẳng trục.
- Mặt cắt dọc không thấy khe, bọt khí; gờ trong lòng ống nhỏ, không bịt quá một phần đáng kể lòng ống.
- Khung tập sai lệch tâm – tâm không quá ±5 mm.
- Cụm uPVC không rỉ nước, keo không đọng cục trong lòng ống.
- Thao tác an toàn: máy luôn đặt trên giá, không để dây chạm đầu hàn, không bị bỏng.
Bước tiếp theo trong lộ trình (bước 3 — Lắp đường cấp nước & thử áp lực): khi đã hàn được mối đạt chuẩn, bạn sẽ ghép chúng thành cả hệ thống — đi ống cấp nóng – lạnh, đặt van tổng và van nhánh, rồi thử áp bằng bơm tay và đồng hồ để chứng minh mọi mối hàn kín trước khi trát tường. Song song, bước 4 sẽ dùng kỹ năng dán uPVC ở bài này để làm đường thoát đúng độ dốc và chống mùi.