Cách hàn que cho người mới gói trong 5 việc: mặc đồ bảo hộ đúng, chọn que φ2.5 hoặc φ3.2 loại dễ hàn như E6013, chỉnh dòng theo đường kính que (khoảng 60–90 A cho φ2.5, 90–130 A cho φ3.2), mồi hồ quang bằng động tác quẹt như quẹt diêm, rồi giữ hồ quang ngắn bằng khoảng đường kính que và kéo đều tay với que nghiêng 10–20° về phía đã hàn. Người mới thường hỏng vì chỉnh dòng sai và hồ quang quá dài, không phải vì thiếu khéo tay. Bài này đi từng bước như thợ cả kèm học việc ở xưởng, kèm bảng lỗi và lịch tập 7 buổi có tính sẵn chi phí.
Học xong bài này, bạn sẽ làm được:
- Chuẩn bị đủ đồ bảo hộ, chọn đúng số kính mặt nạ và dọn chỗ hàn an toàn cháy nổ, điện giật.
- Chọn que φ2.5/φ3.2 theo độ dày phôi và chỉnh dòng hàn khởi điểm theo bảng, rồi tinh chỉnh ±10 A bằng mắt và tai.
- Mồi hồ quang trong 2 lần thử, giữ chiều dài hồ quang và góc que ổn định suốt một que.
- Kéo đường hàn thẳng 150–200 mm trên tấm bằng, bề rộng đều, gõ xỉ sạch và tự chấm đạt/chưa đạt.
- Nhận ra rỗ khí, ngậm xỉ, cháy cạnh, dính que và biết sửa ở lần hàn sau.
Muốn học nghề hàn theo đúng thứ tự? Hàn que tư thế bằng và đứng là bước thứ 4 trong lộ trình — sau an toàn hồ quang, đọc ký hiệu mối hàn và cắt, vát mép phôi. Xem lộ trình 8 bước học nghề thợ hàn để biết học gì trước, gì sau.
Hàn que là gì và vì sao người mới nên bắt đầu từ đây?
Hàn que, tên quốc tế là SMAW (Shielded Metal Arc Welding) hay MMA, dùng máy hàn tạo hồ quang điện giữa đầu que hàn và phôi thép. Nhiệt độ hồ quang làm chảy lõi que và mép phôi thành vũng hàn; lớp thuốc bọc ngoài que cháy tạo khí và xỉ che chắn kim loại nóng khỏi không khí. Khi nguội, xỉ đóng thành lớp vỏ trên đường hàn và bạn gõ bỏ đi. Hình 1 cho thấy một thợ đang hàn que.
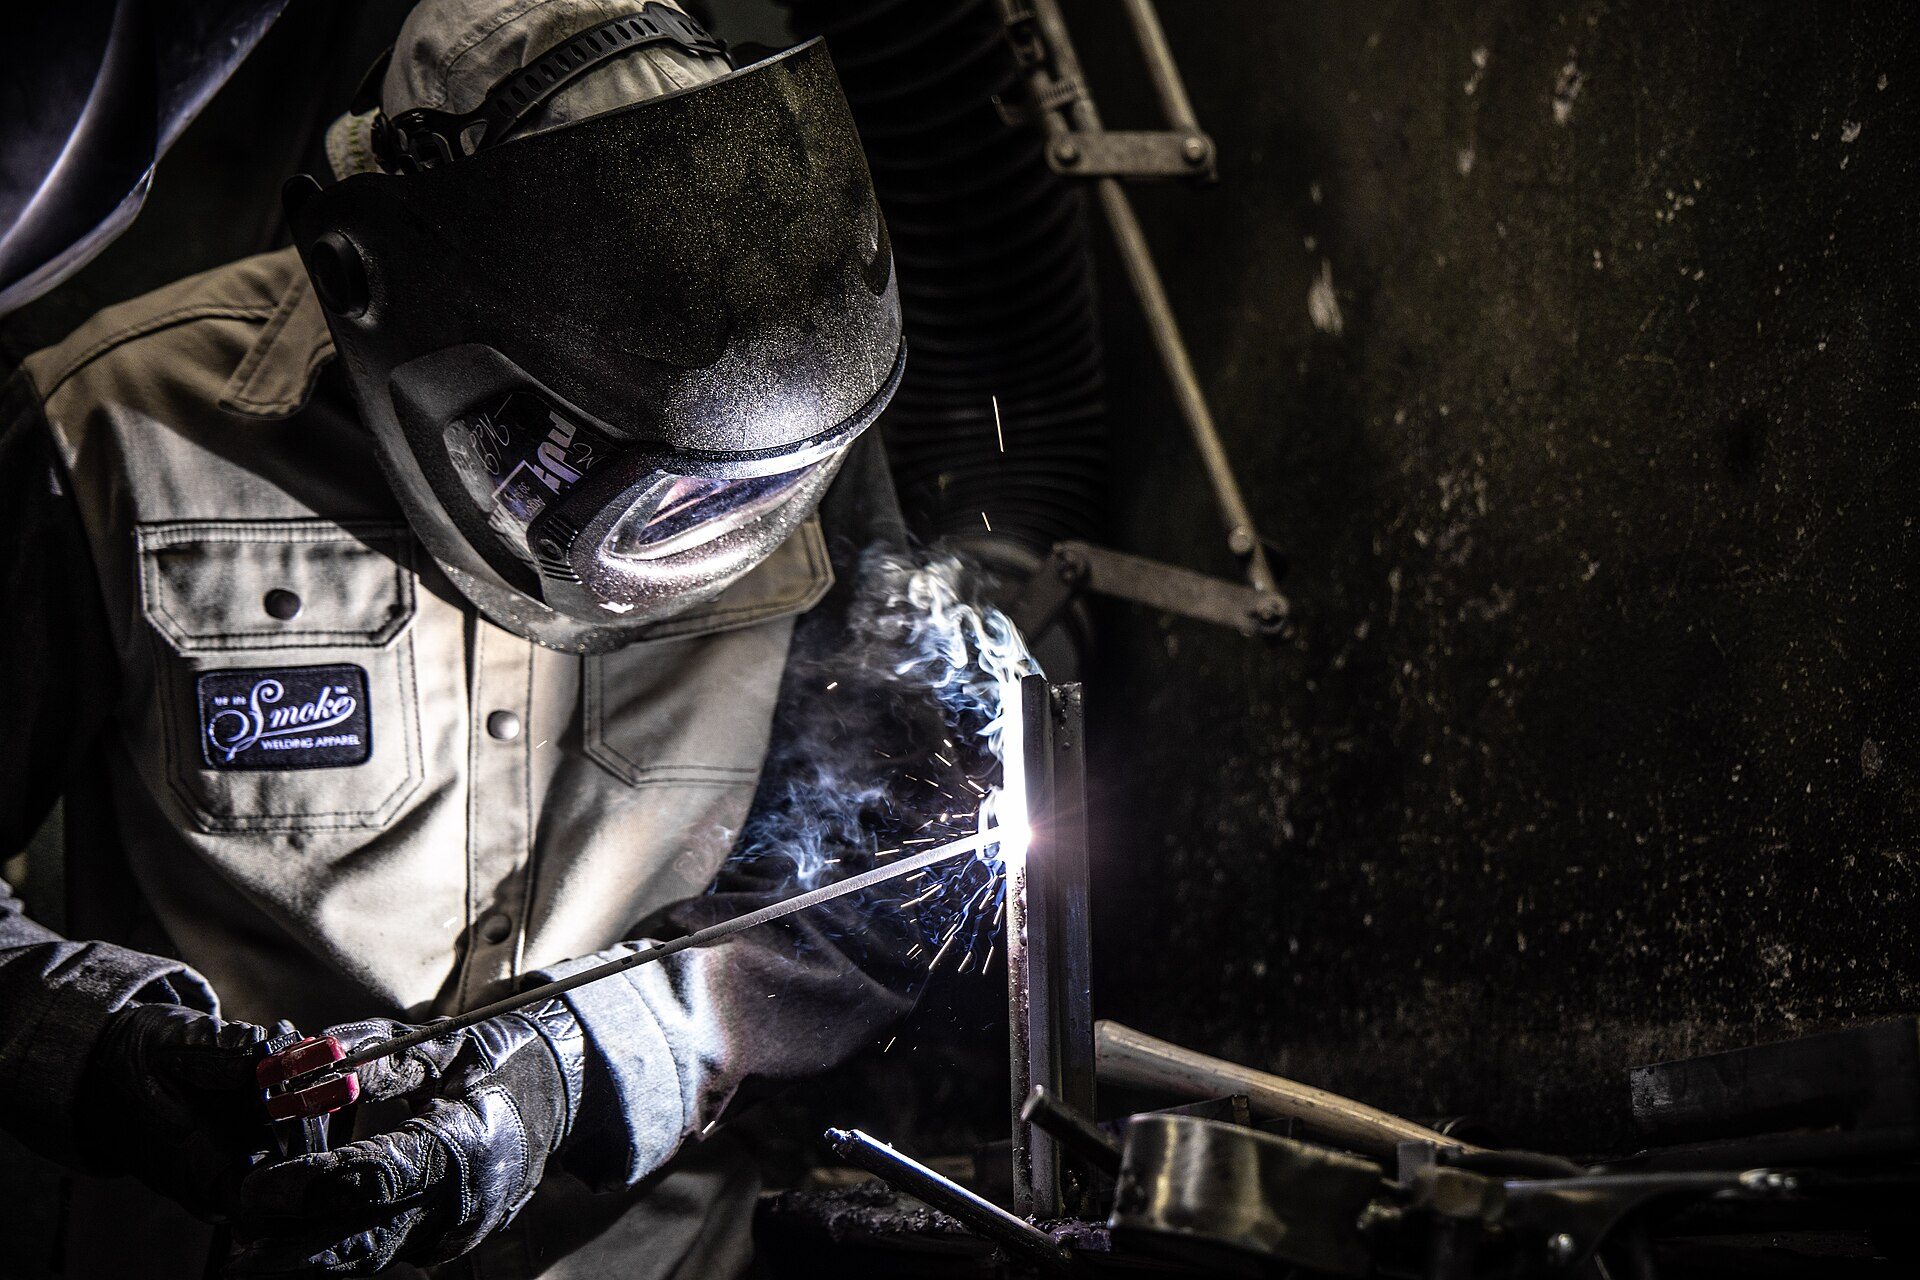
Ảnh: Weldscientist / Wikimedia Commons, CC BY-SA 4.0

Ưu điểm với người học nghề ở Việt Nam
Máy hàn que inverter 200 A gọn nhẹ, chạy điện 220V, giá tham khảo 2026 khoảng 1,5–4 triệu đồng. Không cần bình khí, hàn được ngoài trời có gió nhẹ, hợp với cổng sắt, khung mái tôn, sửa chữa tại công trình.
Vì sao hàn que khó hơn bạn nghĩ
Que ngắn dần khi cháy, nên tay phải vừa đưa que tiến lên, vừa hạ que đều để giữ khoảng hở giữa đầu que và vũng hàn (chiều dài hồ quang). Ai hàn que vững thì học MIG/MAG, TIG nhanh hơn hẳn.
An toàn trước khi mồi hồ quang
Hồ quang phát tia cực tím làm bỏng mắt và da trong vài giây, tia lửa có thể gây cháy, còn kìm hàn nối thẳng với mạch điện của máy. An toàn là phần bắt buộc.
Mặt nạ hàn đúng số kính
Số kính (độ tối, ký hiệu DIN) chọn theo dòng hàn. Với hàn que dòng khoảng 60–150 A, thông lệ dùng kính số 10–11; trên khoảng 150 A dùng số 11–12. Mặt nạ tự động đổi sắc (thường chỉnh số 9–13) tiện cho người mới vì nhìn rõ phôi trước khi mồi. Không dùng kính râm thay kính hàn.
Găng, quần áo và giày
Mang găng da hàn cổ dài, khô, không thủng. Mặc áo dài tay, quần dài bằng vải cotton dày hoặc vải chống cháy; không mặc đồ nylon, polyester hay vải pha sợi tổng hợp vì hạt xỉ nóng làm sợi tổng hợp chảy và dính vào da. Cài kín cổ áo, không để túi mở, ống quần phủ ngoài giày bảo hộ đế cách điện. Xem trang phục ở Hình 2.
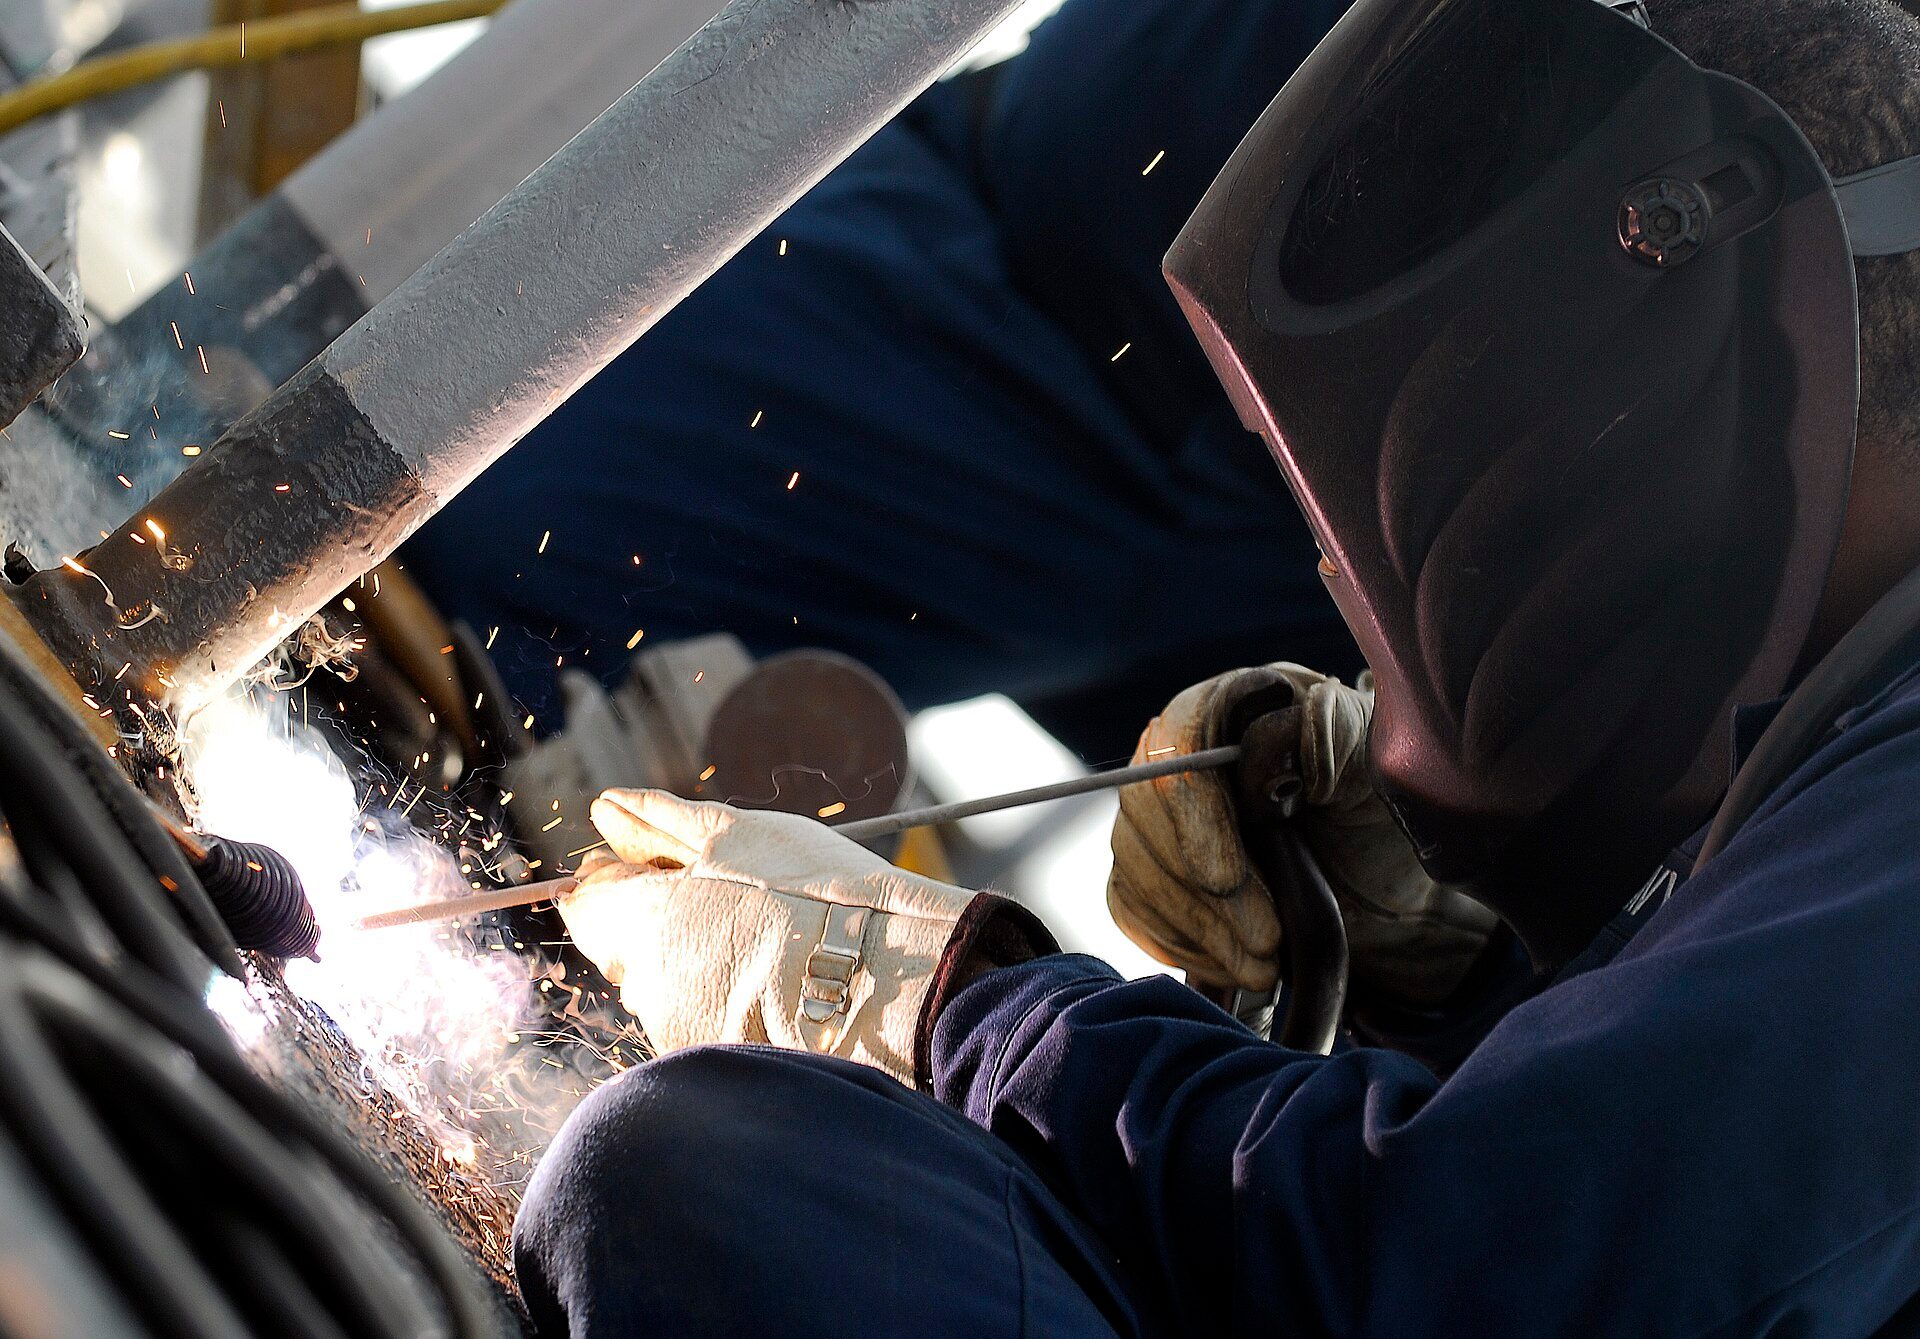
Ảnh: U.S. Navy photo by Mass Communication Specialist 2nd Class Joshua J. Wahl / Wikimedia Commons, Public domain

Khói hàn, cháy nổ và điện giật
Khói hàn chứa bụi kim loại và khí độc. Hàn nơi thông gió hoặc có quạt hút kéo khói ra xa mặt, đầu không chúi vào cột khói. Không hàn tôn mạ kẽm, thép sơn, dính dầu khi chưa mài sạch và chưa hút khói — khói kẽm gây "sốt khói kim loại".
Cảnh báo an toàn: dọn sạch giấy, gỗ, xăng dầu, bình gas trong bán kính khoảng 10 m quanh chỗ hàn, có bình chữa cháy và xô nước sẵn; sau khi hàn xong canh chỗ làm ít nhất 30 phút vì tàn lửa có thể âm ỉ. Không hàn thùng phuy, bồn từng chứa xăng, dầu, hóa chất. Môi trường ướt rất dễ bị điện giật: không đứng trên nền đọng nước, không hàn khi găng hoặc quần áo ướt mồ hôi, đứng trên tấm gỗ khô hay thảm cao su; kiểm tra cáp hàn không nứt vỏ, kẹp mát chắc chắn gần chỗ hàn; không quấn cáp quanh người; thay que khi tay găng khô và không chạm que vào người. Máy kêu lạ, có mùi khét hay vỏ máy giật tay thì tắt cầu dao, báo người có chuyên môn kiểm tra. Nếu sau buổi hàn mắt cộm như có cát, chảy nước, sợ ánh sáng (thường gọi "đau mắt hàn"), hãy đi khám mắt, đừng tự nhỏ thuốc không rõ loại.
Chuẩn bị máy, dụng cụ và chọn que hàn
Bộ đồ nghề tối thiểu: máy hàn que inverter khoảng 200 A, kìm hàn, kẹp mát (kẹp cáp còn lại vào phôi hoặc bàn), mặt nạ, găng da, búa gõ xỉ, bàn chải sắt, máy mài cầm tay (xem Hình 3).
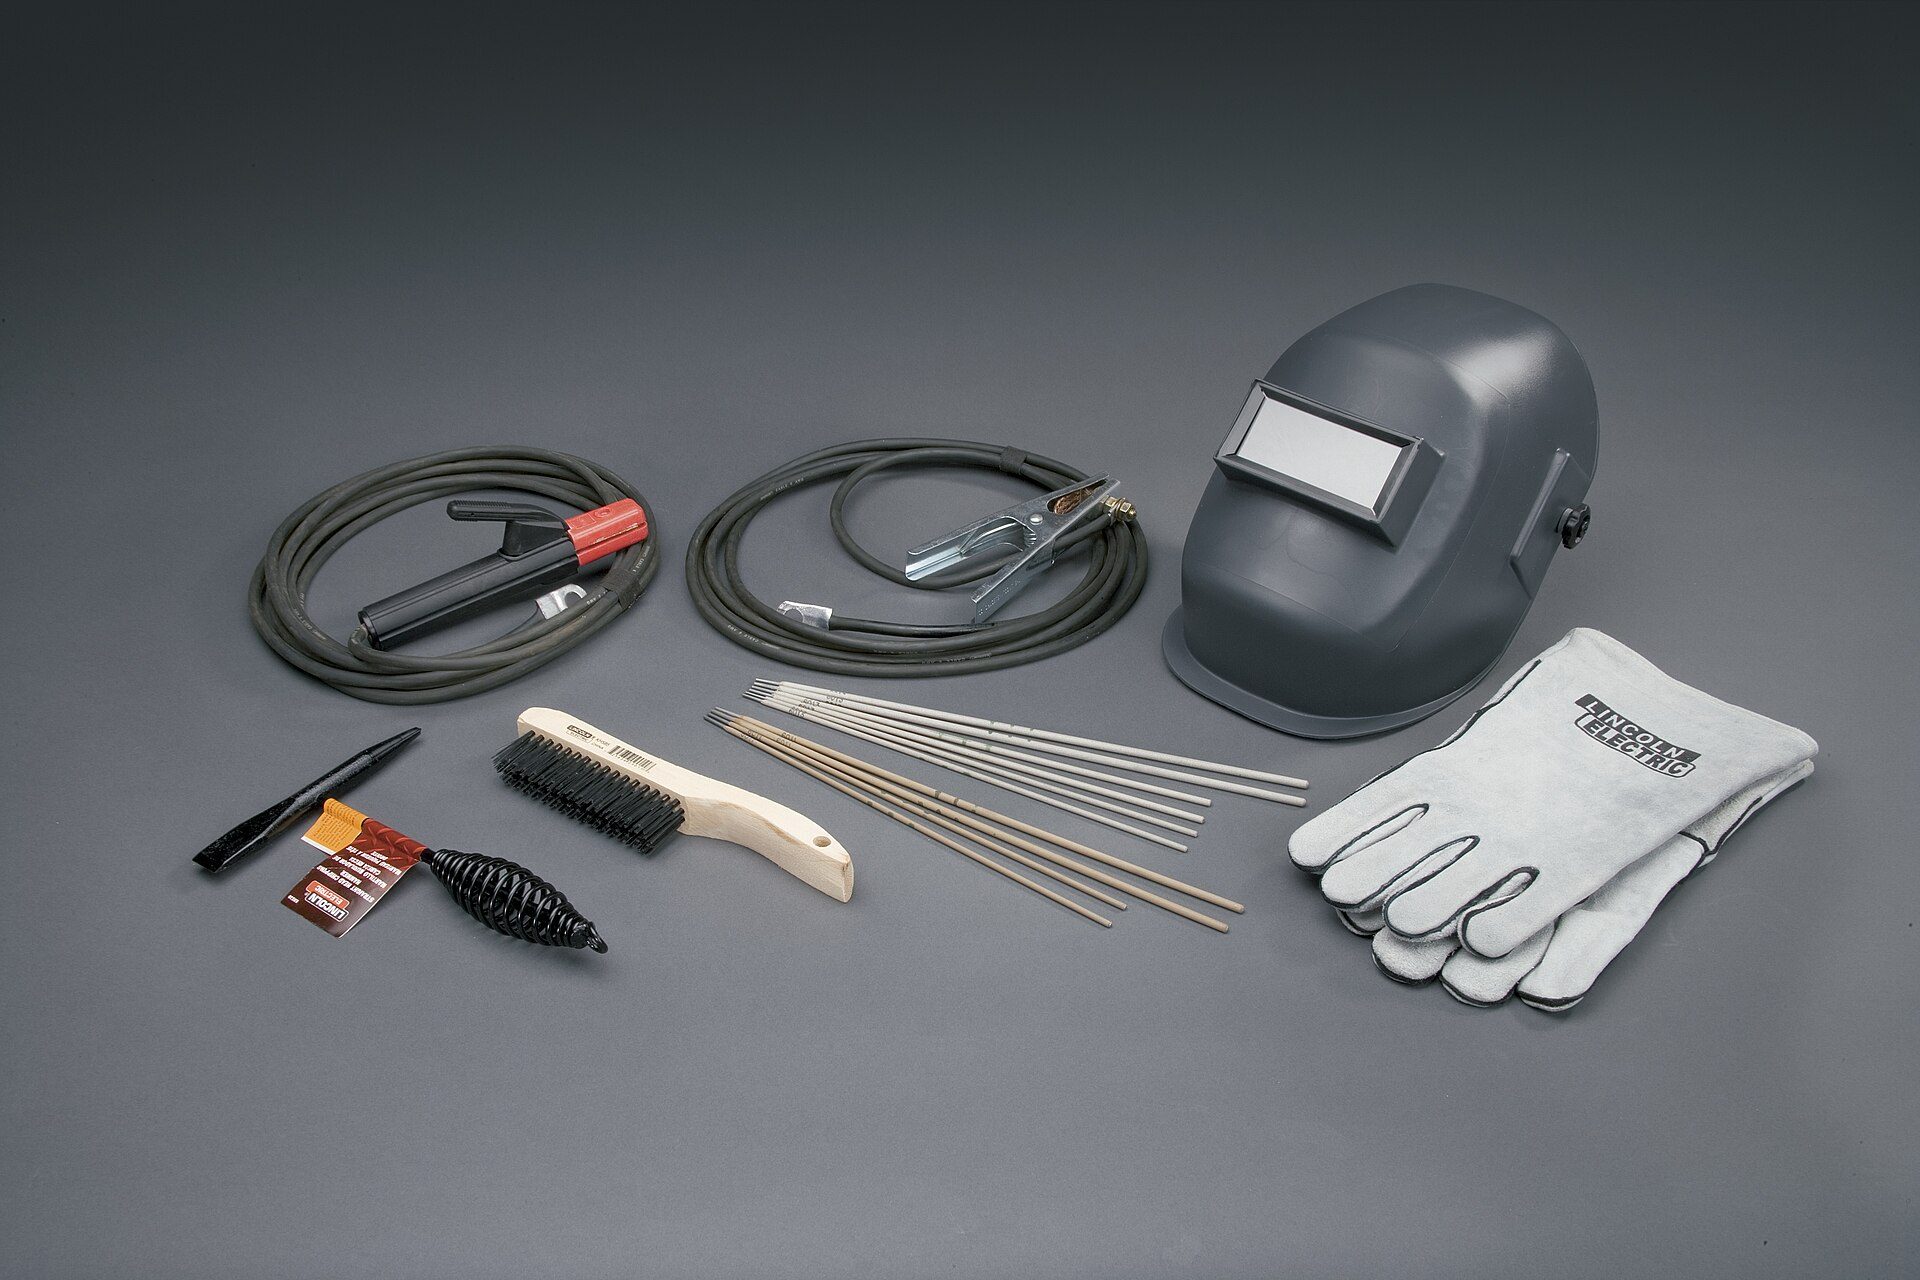
Ảnh: Mgschuler / Wikimedia Commons, CC BY 3.0

Đọc ký hiệu que E6013, E7016
Ký hiệu theo cách gọi phổ biến (hệ AWS): chữ E là que hàn hồ quang; hai số đầu là độ bền kéo tối thiểu (60 là khoảng 60.000 psi, 70 là khoảng 70.000 psi); số thứ ba chỉ tư thế hàn được (1 là mọi tư thế); số cuối cho biết loại thuốc bọc và loại dòng điện. Nhãn hộp que bán ở Việt Nam có thể ghi thêm ký hiệu theo tiêu chuẩn khác; hãy đọc nhãn để biết loại thuốc bọc, dòng hàn khuyến nghị và yêu cầu sấy.
| Đặc điểm | Nhóm E6013 (thuốc bọc rutile) | Nhóm E7016 (hydro thấp) |
|---|---|---|
| Độ dễ mồi hồ quang | Dễ, hồ quang êm | Khó hơn, dễ dính que khi mới tập |
| Xỉ | Dễ bong, mặt đường hàn mịn | Bám hơn, cần gõ kỹ |
| Độ bền, độ dai mối hàn | Đủ cho cổng, khung, kết cấu nhẹ | Cao, dùng cho kết cấu chịu lực, thép dày |
| Bảo quản | Để chỗ khô; ẩm thì sấy nhẹ theo nhãn | Bắt buộc giữ khô, sấy theo nhãn trước khi dùng |
| Hợp với người mới | Rất hợp — tập 4 buổi đầu bằng que này | Tập sau khi đã giữ được hồ quang ổn định |
Chọn đường kính que theo độ dày phôi
Ước lượng: phôi 2–4 mm dùng φ2.5; phôi 4–8 mm dùng φ3.2; dày hơn, hàn nhiều lớp mới lên φ4.0. Que quá nhỏ thì không ngấu, que quá to trên phôi mỏng thì thủng, cháy cạnh. Người mới nên tập trên tấm 5–6 mm vì ít bị thủng.
Kìm hàn và cách kẹp que
Kẹp phần lõi trần ở đuôi que vào ngàm kìm, que vuông góc hoặc nghiêng theo rãnh ngàm (Hình 4). Kẹp lỏng làm nóng kìm, hồ quang chập chờn. Đuôi que còn khoảng 30–40 mm là thay que.
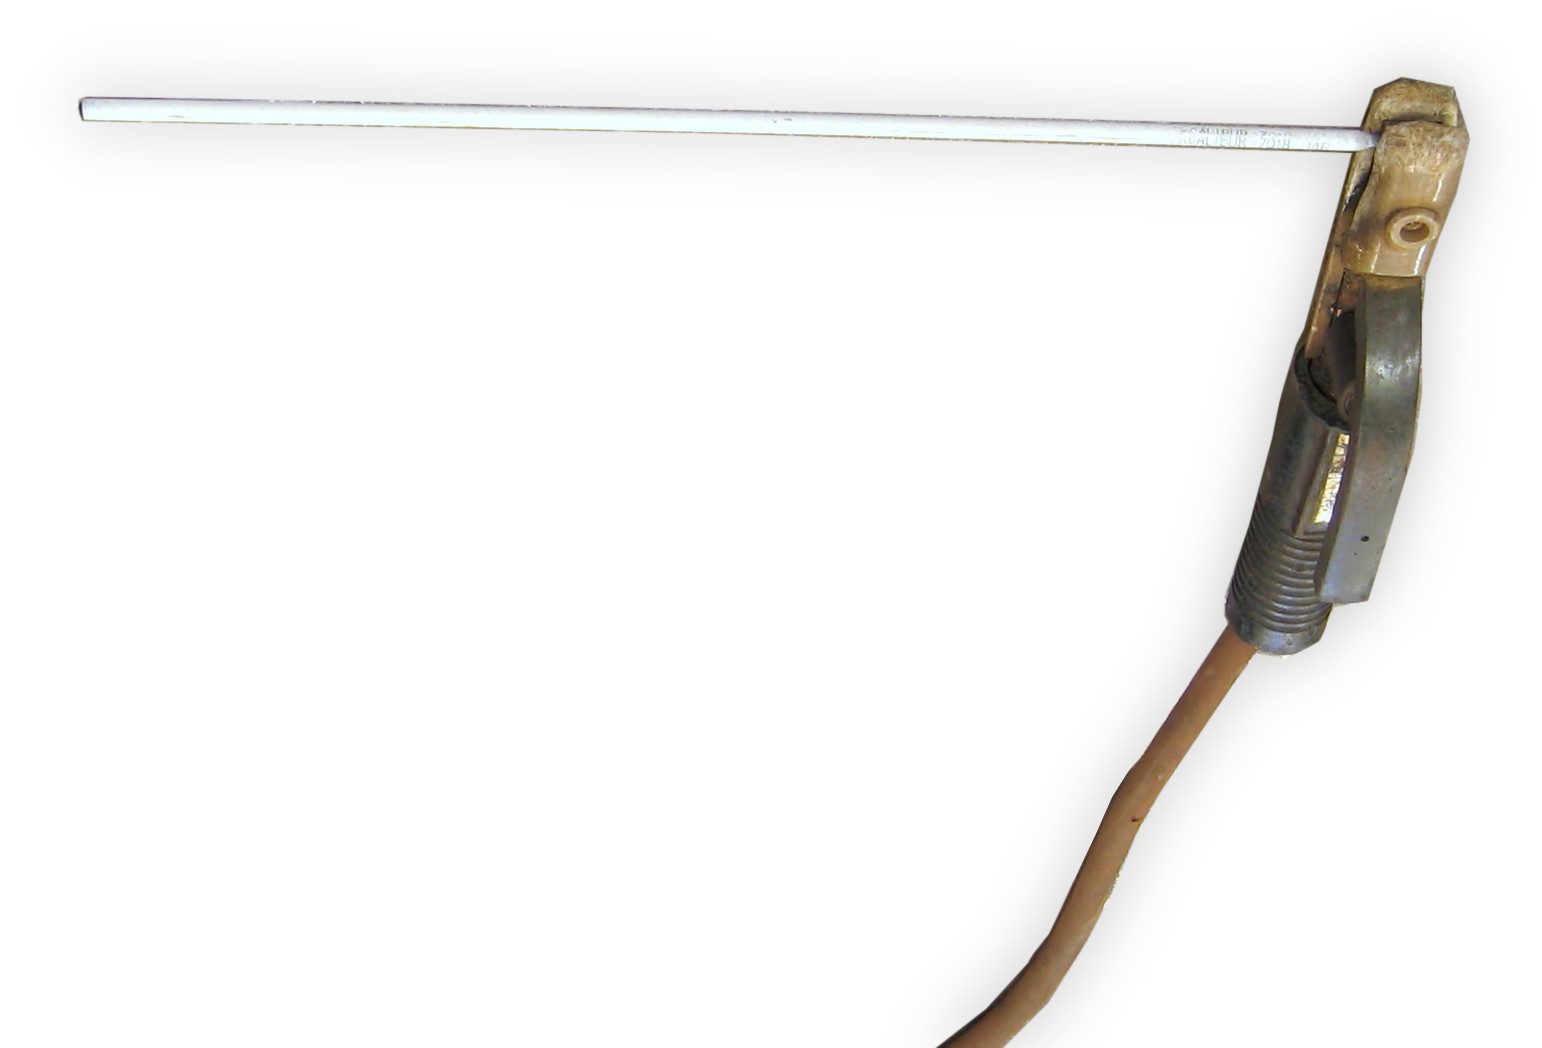
Ảnh: Wikipedia:en:User:Triddle (original), Curkuma Putz (cut) / Wikimedia Commons, CC BY-SA 4.0

Chỉnh dòng hàn theo đường kính que
Dòng hàn (ampe) quyết định nhiệt: thấp quá thì que dính, đường hàn lồi cao và không ngấu; cao quá thì bắn tóe nhiều, que đỏ rực nửa sau, mép đường hàn bị khoét (cháy cạnh). Bảng dưới là dòng khởi điểm cho que nhóm E6013 ở tư thế bằng; luôn ưu tiên khoảng dòng in trên hộp que nếu khác.
| Đường kính que | Độ dày phôi gợi ý | Dòng hàn khởi điểm (A) |
|---|---|---|
| φ2.0 | 1,5–3 mm | 40–70 |
| φ2.5 | 2–4 mm | 60–90 |
| φ3.2 | 4–8 mm | 90–130 |
| φ4.0 | từ 6 mm, nhiều lớp | 130–170 |
Hàn đứng (3F) thường giảm khoảng 10–15% so với dòng tư thế bằng.
Mẹo nhớ nhanh: khoảng 30–40 A cho mỗi mm đường kính
Que φ3.2 × 35 A ≈ 112 A, nằm giữa khoảng 90–130 A. Đặt dòng giữa khoảng, hàn thử 50 mm trên phôi nháp rồi chỉnh từng nấc 5–10 A. Đồng hồ máy giá rẻ có thể lệch nhiều, nên vũng hàn mới là thước đo cuối cùng.
Nghe và nhìn để biết dòng đã đúng
- Đúng: tiếng đều như mỡ rán "xèo xèo", vũng hàn lan sang hai mép, xỉ chạy về sau.
- Thấp: que hay dính, hồ quang tắt liên tục, đường hàn tròn cao như con giun.
- Cao: nổ lốp bốp, bắn tóe hạt to, que đỏ rực, mép có rãnh lõm.
Kỹ thuật cơ bản: mồi hồ quang, góc que, chiều dài hồ quang, tốc độ
Sửa từng yếu tố một, đừng đổi cả bốn cùng lúc.
Mồi hồ quang: quẹt như quẹt diêm
- Đặt đầu que cách điểm bắt đầu khoảng 20 mm, hạ mặt nạ xuống (hoặc mặt nạ tự đổi sắc đã sẵn).
- Quẹt nhẹ đầu que lên mặt phôi một đoạn 10–20 mm như quẹt diêm, thấy lửa thì nhấc que lên ngay khoảng 3–5 mm.
- Đưa que về điểm bắt đầu, hạ dần xuống còn hồ quang ngắn bằng khoảng đường kính que rồi bắt đầu tiến.
- Cách gõ (chấm thẳng xuống rồi nhấc lên) dùng khi chỗ hàn hẹp, không quẹt được; khó hơn và dễ dính que hơn với người mới.
Que dính vào phôi: lắc mạnh cổ tay để bẻ ra; không được thì bóp kìm nhả que, để nguội rồi gỡ bằng kìm, không dùng tay trần.
Góc que: 70–80° so với mặt phôi, kéo về phía đã hàn
Ở tư thế bằng, que vuông góc với phôi theo chiều ngang và nghiêng về phía đã hàn khoảng 10–20°, tức khoảng 70–80° so với mặt phôi. Kiểu "kéo" này đẩy xỉ ra sau vũng, xỉ không chạy lên trước gây ngậm xỉ.
Chiều dài hồ quang: bằng khoảng đường kính que
Với que φ2.5 giữ khe hở khoảng 2,5 mm, φ3.2 khoảng 3 mm. Hồ quang dài sinh tiếng "phì phì", bắn tóe, rỗ khí và cháy cạnh; quá ngắn thì que dính. Mẹo: nhìn vào vũng hàn, đừng nhìn ánh sáng chói; tay hạ que đều theo tốc độ que cháy ngắn đi.
Tốc độ di chuyển: bề rộng đường hàn khoảng 2–3 lần đường kính que
Que φ3.2 kéo thẳng không đảo cho đường rộng khoảng 6–9 mm. Hẹp và cao là đi nhanh hoặc dòng thấp; rộng bè, phôi đỏ rực là đi chậm. Một que φ3.2 dài 350 mm thường kéo được khoảng 150–200 mm đường hàn.
Tập đường hàn thẳng trên tấm bằng
Bài tập đầu tiên của mọi thợ hàn: kéo các đường hàn thẳng song song trên một tấm thép phẳng ("bead on plate") để luyện tay giữ đều 4 yếu tố ở trên.
Chuẩn bị phôi
Lấy tấm thép carbon 5–6 mm, khoảng 150 × 200 mm, mài sạch gỉ, sơn, dầu tới ánh kim. Kẻ các đường thẳng cách nhau 20–25 mm bằng phấn đá. Đặt phôi phẳng trên bàn, kẹp mát vào chỗ sạch.
Kéo một đường hàn hoàn chỉnh
- Mồi hồ quang ở đầu đường kẻ, giữ 1–2 giây cho vũng hàn hình thành.
- Kéo que theo đường kẻ, góc 70–80°, hồ quang ngắn, tốc độ đều. Đếm nhịp trong đầu giúp đều tay.
- Hết đường kẻ, dừng một chút cho đầy miệng vũng (lấp hố cuối) rồi nhấc que nhanh để tắt hồ quang.
- Chờ đường hàn chuyển từ đỏ sang xám, gõ xỉ bằng búa theo hướng ra xa mặt, rồi chải sạch (xem Hình 6).
Đường hàn đạt có bề rộng đều, vảy hàn đều nhịp, hai mép chảy liền vào phôi. So sánh hình dạng vảy hàn với Hình 5.
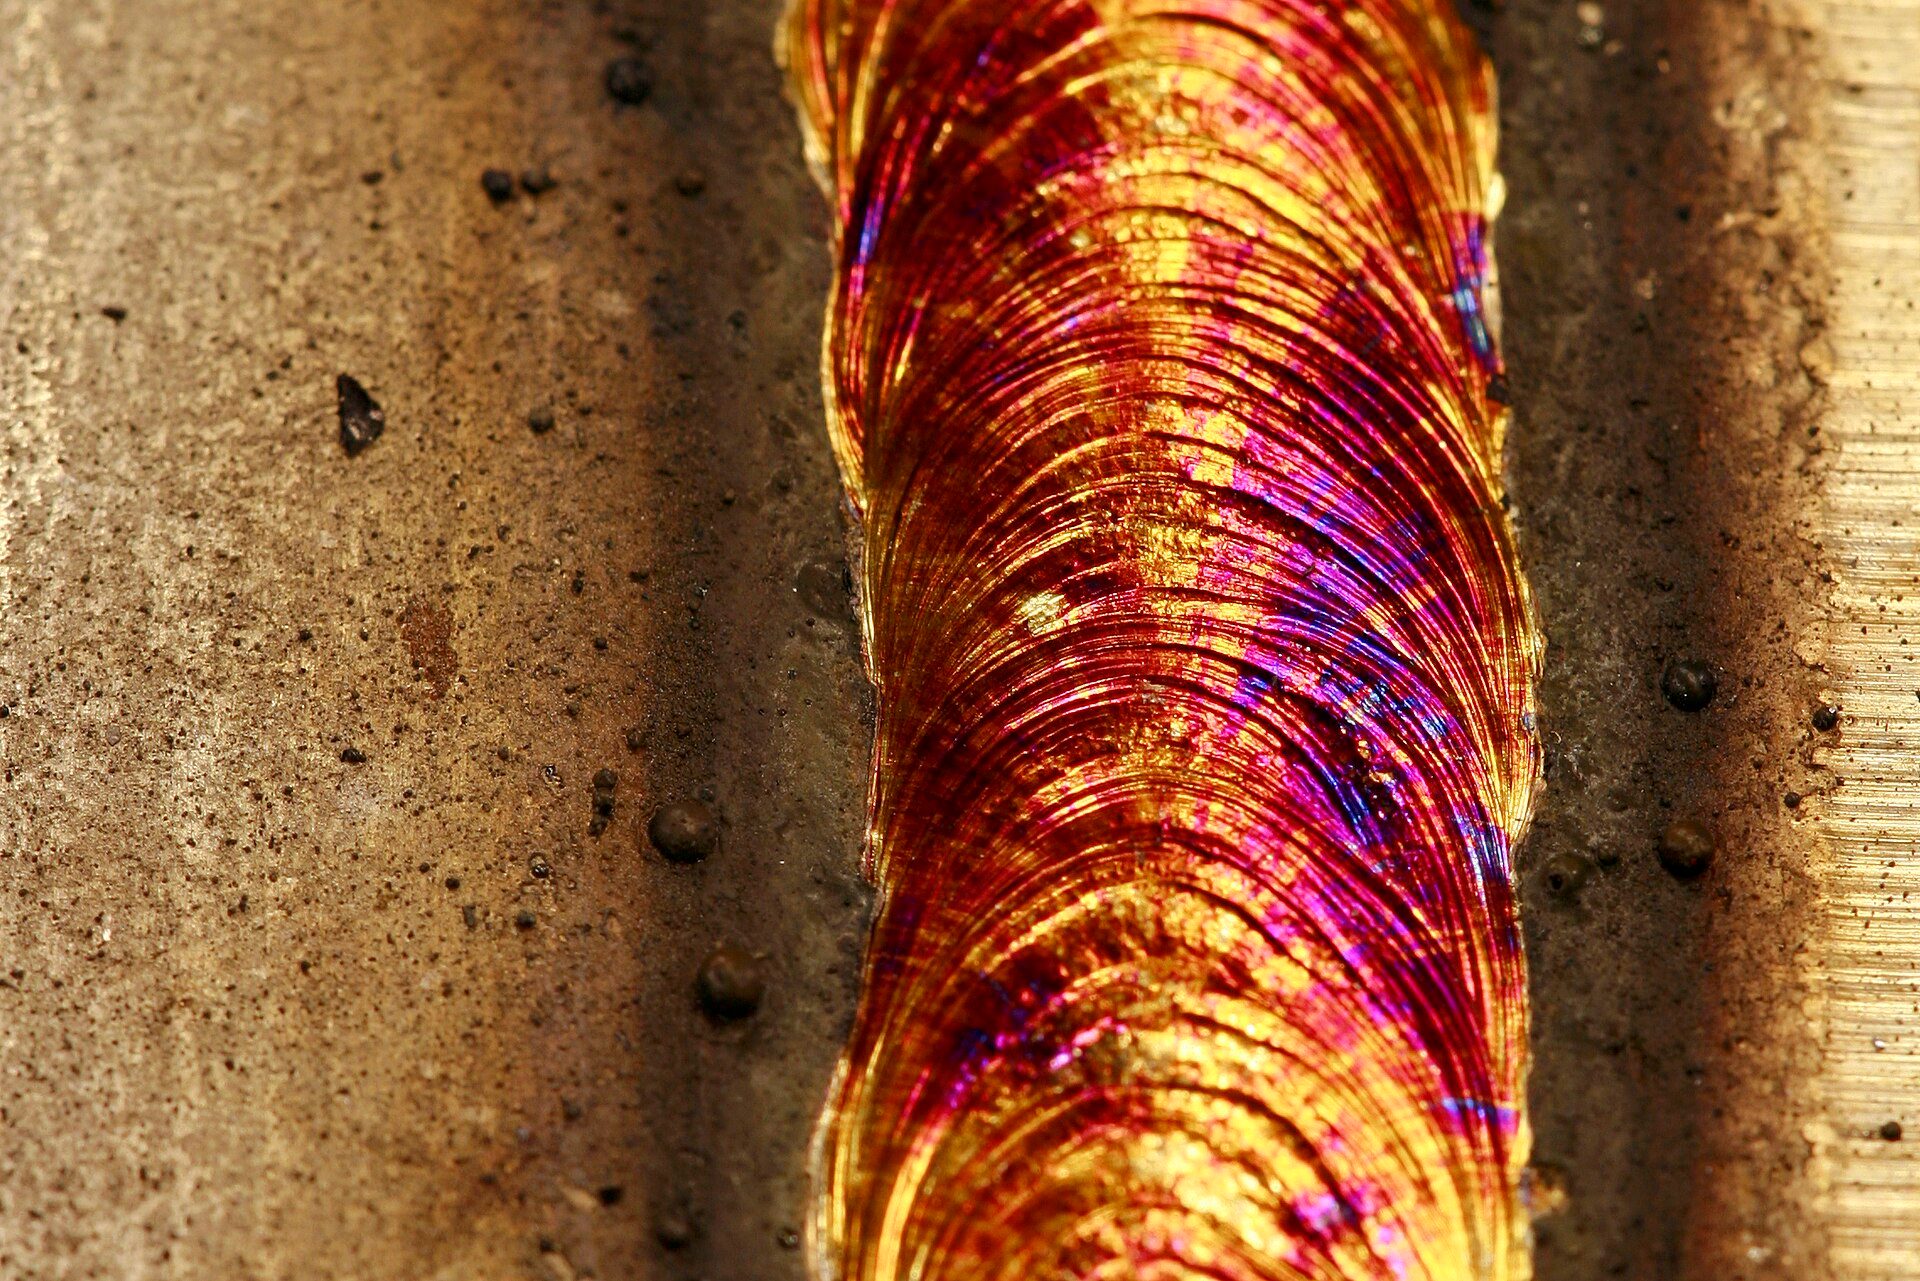
Ảnh: Tanel Eensoo / Wikimedia Commons, CC BY-SA 3.0

Nối que giữa chừng
Que hết giữa chừng: gõ sạch xỉ ở hố cuối, mồi que mới phía trước hố 10–15 mm, kéo lùi về giữa hố rồi tiến tiếp. Mối nối tốt không lồi cục, không lõm.
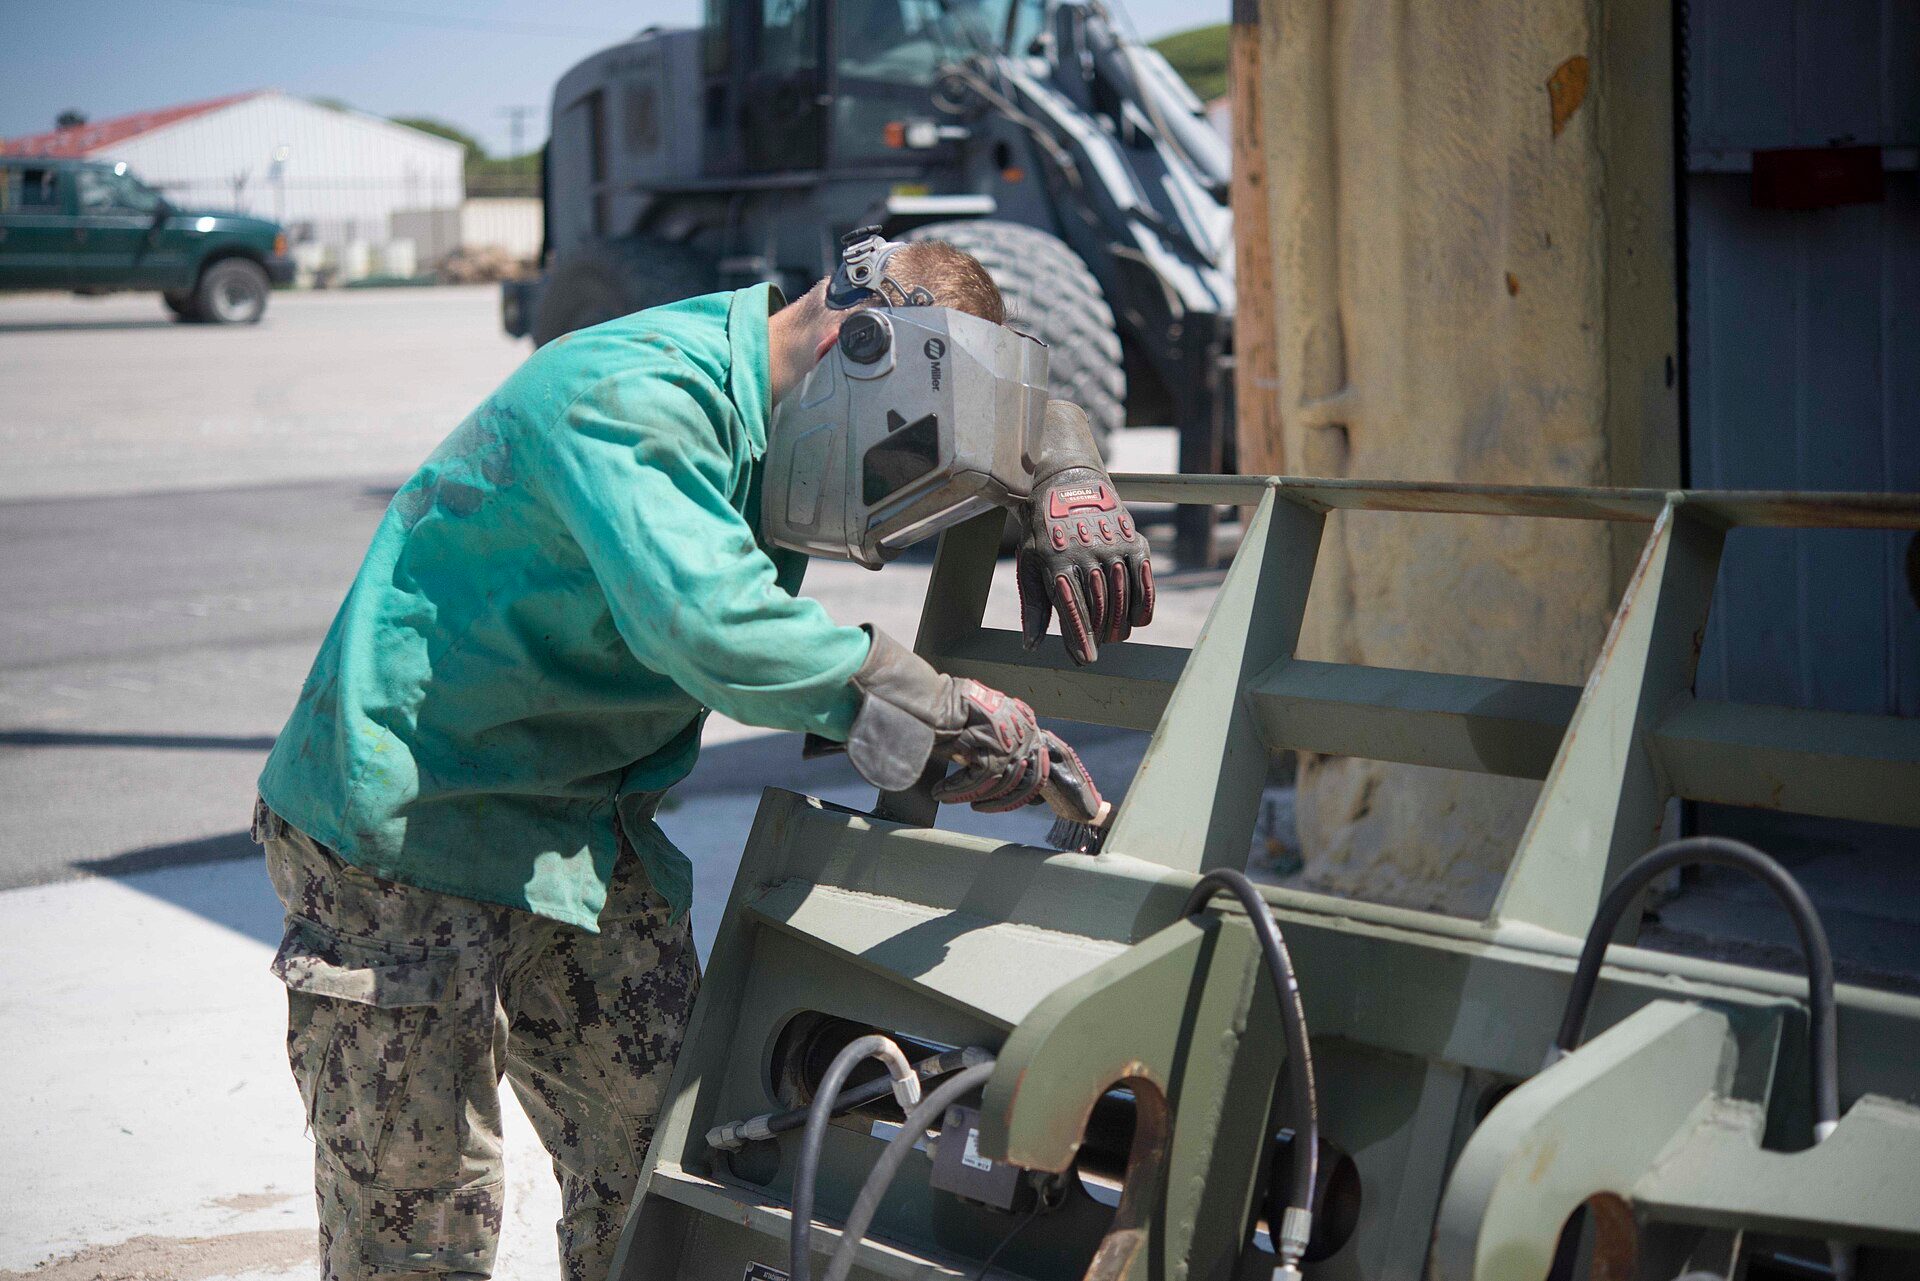
Ảnh: U.S. Navy photo by [null Courtesy] / Wikimedia Commons, Public domain

Lỗi thường gặp khi hàn que và cách sửa
Ghi lỗi sau mỗi que, đối chiếu bảng dưới và sửa một nguyên nhân ở que tiếp theo.
| Lỗi | Dấu hiệu | Nguyên nhân hay gặp | Cách sửa |
|---|---|---|---|
| Rỗ khí | Lỗ nhỏ trên mặt hoặc trong đường hàn | Que ẩm, hồ quang dài, gió lùa, phôi còn gỉ, dầu, sơn | Sấy que theo nhãn, giữ hồ quang ngắn, che gió, mài sạch phôi |
| Ngậm xỉ | Vệt xỉ đen kẹt trong đường hàn hoặc giữa hai lớp | Không gõ sạch xỉ lớp trước, góc que sai để xỉ chạy lên trước, dòng thấp | Gõ, chải sạch giữa các lớp; kéo que nghiêng 10–20°; tăng 5–10 A |
| Cháy cạnh | Rãnh lõm dọc mép đường hàn | Dòng cao, hồ quang dài, đi nhanh, góc que lệch về một bên | Giảm 5–10 A, hồ quang ngắn, que vuông góc theo chiều ngang, chậm lại ở hai mép |
| Dính que | Que dính chặt vào phôi khi mồi | Dòng thấp, mồi kiểu gõ mạnh, que ẩm, hạ que quá sâu | Tăng 5–10 A, mồi kiểu quẹt, nhấc que ngay khi thấy lửa |
| Đường hàn lồi cao, không ngấu | Đường hàn tròn, mép không chảy vào phôi | Dòng thấp, đi quá chậm hoặc quá nhanh | Tăng dòng, chỉnh tốc độ cho bề rộng 2–3 lần đường kính que |
| Bắn tóe nhiều | Hạt kim loại bám quanh đường hàn | Dòng cao, hồ quang dài, que ẩm | Giảm dòng, hồ quang ngắn, dùng que khô |
Mài sửa và thói quen giảm lỗi
Rỗ khí, ngậm xỉ trên đường hàn tập thì mài bỏ đoạn lỗi tới kim loại sạch rồi hàn lại; mối hàn kết cấu thật thì sửa theo quy trình của xưởng. Mỗi buổi hàn thử 1 que trên phôi nháp để chốt dòng, giữ que trong hộp kín, và tựa khuỷu tay lên bàn cho tay không run.
Ví dụ làm mẫu: lịch tập 7 buổi và chi phí que, phôi
Anh Tuấn, 24 tuổi, mượn được góc xưởng làm cổng sắt của người quen để tập buổi tối, mỗi buổi 3 giờ, tổng 7 buổi là 21 giờ. Máy hàn và đồ bảo hộ dùng của xưởng; anh tự mua que và phôi. Giá dưới đây là tham khảo 2026, tùy khu vực và cửa hàng.
Lịch tập và số que
| Buổi | Nội dung | Que dùng | Số que |
|---|---|---|---|
| 1 | An toàn, chỉnh máy, mồi hồ quang kiểu quẹt và kiểu gõ | φ2.5 E6013, 80 A | 20 |
| 2 | Giữ hồ quang ngắn, kéo đường hàn ngắn 80–100 mm | φ2.5 E6013 | 30 |
| 3 | Đường hàn thẳng 150 mm, bề rộng đều | φ2.5 E6013 | 35 |
| 4 | Nối que, đắp các đường song song chồng 1/3 | φ2.5 E6013 | 35 |
| 5 | Chuyển que φ3.2, phôi 6 mm, đường thẳng 200 mm | φ3.2 E6013, 110 A | 30 |
| 6 | Hàn góc chữ T tư thế bằng (1F), gá đính hai đầu | φ3.2 E6013 | 30 |
| 7 | Bài kiểm tra: 3 đường thẳng 200 mm + 1 mối góc 1F, tự chấm điểm | φ3.2 E6013 | 20 |
| Tổng | φ2.5: 120 que · φ3.2: 80 que | ||
Kiểm tra: φ2.5 = 20 + 30 + 35 + 35 = 120 que; φ3.2 = 30 + 30 + 20 = 80 que. Một kg que φ2.5 dài 300 mm có khoảng 40 que, nên 120 que ≈ 3 kg. Một kg que φ3.2 dài 350 mm có khoảng 27 que, nên 80 que ≈ 3 kg (27 × 3 = 81 que, dư 1 que). Số que mỗi kg khác nhau một chút theo loại thuốc bọc; xem nhãn hộp.
Chi phí tham khảo
| Hạng mục | Số lượng × đơn giá | Thành tiền |
|---|---|---|
| Que E6013 φ2.5 | 3 kg × 50.000 đ | 150.000 đ |
| Que E6013 φ3.2 | 3 kg × 50.000 đ | 150.000 đ |
| Phôi thép tấm vụn 5–6 mm (cắt sẵn khoảng 150 × 200 mm) | 20 kg × 20.000 đ | 400.000 đ |
| Đá mài, đá cắt | 5 viên × 15.000 đ | 75.000 đ |
| Tiền điện (ước tính 3 kWh mỗi buổi) | 21 kWh × 3.000 đ | 63.000 đ |
| Tổng | 838.000 đ | |
Cộng lại: 150.000 + 150.000 + 400.000 + 75.000 + 63.000 = 838.000 đồng. Đơn giá que tham khảo 2026 khoảng 40.000–70.000 đ/kg, thép tấm vụn khoảng 15.000–25.000 đ/kg, tùy khu vực. Mỗi tấm 150 × 200 × 6 mm nặng khoảng 1,4 kg và hàn được hai mặt, nên 20 kg (khoảng 14 tấm) đủ cho 7 buổi. Chưa có đồ bảo hộ riêng thì cộng thêm mặt nạ tự đổi sắc và găng da, khoảng 400.000–1.200.000 đồng.
Anh Tuấn chỉnh dòng thế nào ở buổi 5
Que φ3.2, phôi 6 mm: đặt 110 A. Que thử đầu dính 2 lần, đường hàn lồi cao → tăng lên 120 A. Que thứ hai êm nhưng mép trái có rãnh nhỏ → giữ 120 A, chỉnh que vuông góc theo chiều ngang. Que thứ ba đạt; anh ghi "φ3.2 – 120 A – máy xưởng" vào sổ.
Câu hỏi thường gặp
Người mới tự học hàn que được không?
Tự tập được phần tay nghề, nhưng nên có người biết nghề kèm ít nhất buổi đầu. Muốn vào xưởng kết cấu hay đi xuất khẩu lao động, bạn cần thi chứng chỉ theo tư thế ở bước cuối lộ trình.
Mất bao lâu để hàn que đẹp?
Thường sau khoảng 20–30 giờ tập có hướng dẫn là kéo được đường thẳng đều ở tư thế bằng; hàn đứng, ngửa đạt kiểm tra uốn cần thêm vài tháng.
Có nên tập ngay với que E7016 không?
Không nên. Que hydro thấp khó mồi, dễ dính và đòi hỏi bảo quản khô. Hãy tập E6013 tới khi giữ hồ quang ổn định, rồi mới chuyển sang E7016 với que đã sấy đúng theo nhãn.
Đau mắt sau khi hàn phải làm sao?
Mắt cộm, đỏ, chảy nước vài giờ sau khi nhìn hồ quang không che chắn là dấu hiệu bỏng tia cực tím. Hãy nghỉ hàn, tránh dụi mắt và đi khám chuyên khoa mắt, nhất là khi đau nhiều hoặc nhìn mờ. Lần sau kiểm tra lại số kính và cảnh báo người đứng gần.
Bài tập thực hành và tự đánh giá
- Mồi hồ quang 10 lần liên tiếp bằng kiểu quẹt với que φ2.5, ghi số lần dính que.
- Kéo 5 đường hàn thẳng 150 mm trên tấm 5–6 mm, gõ xỉ, đo bề rộng ở 3 điểm mỗi đường.
- Kéo 3 đường hàn với 3 mức dòng (thấp, đúng, cao) và ghi khác biệt về tiếng, bắn tóe, hình dạng.
Tiêu chí tự đánh giá
- Đạt: mồi được hồ quang ít nhất 8/10 lần không dính que; đồ bảo hộ đầy đủ, không mặc đồ sợi tổng hợp, chỗ hàn đã dọn vật dễ cháy.
- Đạt: đường hàn 150 mm có bề rộng chênh không quá khoảng 2 mm giữa các điểm đo, không rỗ khí, không ngậm xỉ nhìn thấy, không cháy cạnh rõ.
- Chưa đạt: nhấc mặt nạ khi hồ quang còn cháy, hàn trên nền ướt, hoặc đường hàn có rỗ khí, ngậm xỉ ở hơn 2 vị trí.
Kéo được đường hàn thẳng đều và hàn góc 1F không lỗi, bạn tiếp tục tập hàn đứng 3F trong cùng bước này rồi chuyển sang bước tiếp theo của lộ trình: Hàn MIG/MAG cho kết cấu thép — cài điện áp, tốc độ dây, lưu lượng khí và hàn khung nhà xưởng, cổng sắt.
Học tiếp nghề hàn: sau hàn que là hàn MIG/MAG, hàn TIG inox – nhôm, hàn tư thế khó và thi chứng chỉ 3G – 6G. Xem lộ trình 8 bước học nghề thợ hàn để theo dõi tiến độ của bạn.